

소규모 봉제 공장의 스마트공장 1/3 · 소규모 봉제 공장에 스마트공장이 맞지 않았던 이유
핵심 요약
소규모 봉제 공장이 스마트공장에서 빠져 있던 이유는 규모보다 방식에 있어요. 스타일이 하루 이틀마다 바뀌고 한 라인에서 여러 스타일을 같이 만들기 때문에, 한 스타일을 오래 만드는 대량생산 라인의 장비와 관리 기준이 그대로 맞지 않아요. 시제는 2025년에 작업자 20명대인 국내 한 셔츠 봉제 공장에서 5주 동안 실증을 했고 공정별 측정 정확도 94.70~100%를 확인했어요. 같은 실증에서 장비 종류가 많으면 소규모 공장이 감당하기 어렵다는 과제도 확인했어요.
시제가 블로그에 소개한 구축 사례는 지금까지 해외의 대형 공장이 중심이었어요. 이번 연작에서는 작업자 20명대인 국내 공장의 사례를 다뤄요. 1편에서는 소규모 봉제 공장에 기존 방식이 왜 맞지 않았는지를, 2편에서는 소규모 라인에 맞춰 설계를 어떻게 바꿨는지를, 3편에서는 정부지원사업으로 도입하는 순서를 정리해요.
글에 나오는 공장은 셔츠류를 주력으로 하는 국내 봉제 공장이에요. 작업자는 20명대이고 내수용 프리미엄 의류를 소량다품종으로 만들어요.1
사무실 숫자와 현장 사이의 하루
이 공장의 사무실에는 ERP가 있었어요. 반면 봉제 라인의 실적, 품질, 원부자재 흐름은 작업자 일보와 엑셀 수기 집계로 관리했어요. 현장에서 적은 일보를 하루에 한 번 사무실에서 전산에 옮겨 입력했기 때문에, 사무실이 보는 숫자는 현장에서 실제로 일어난 일보다 하루 이상 늦었어요.1
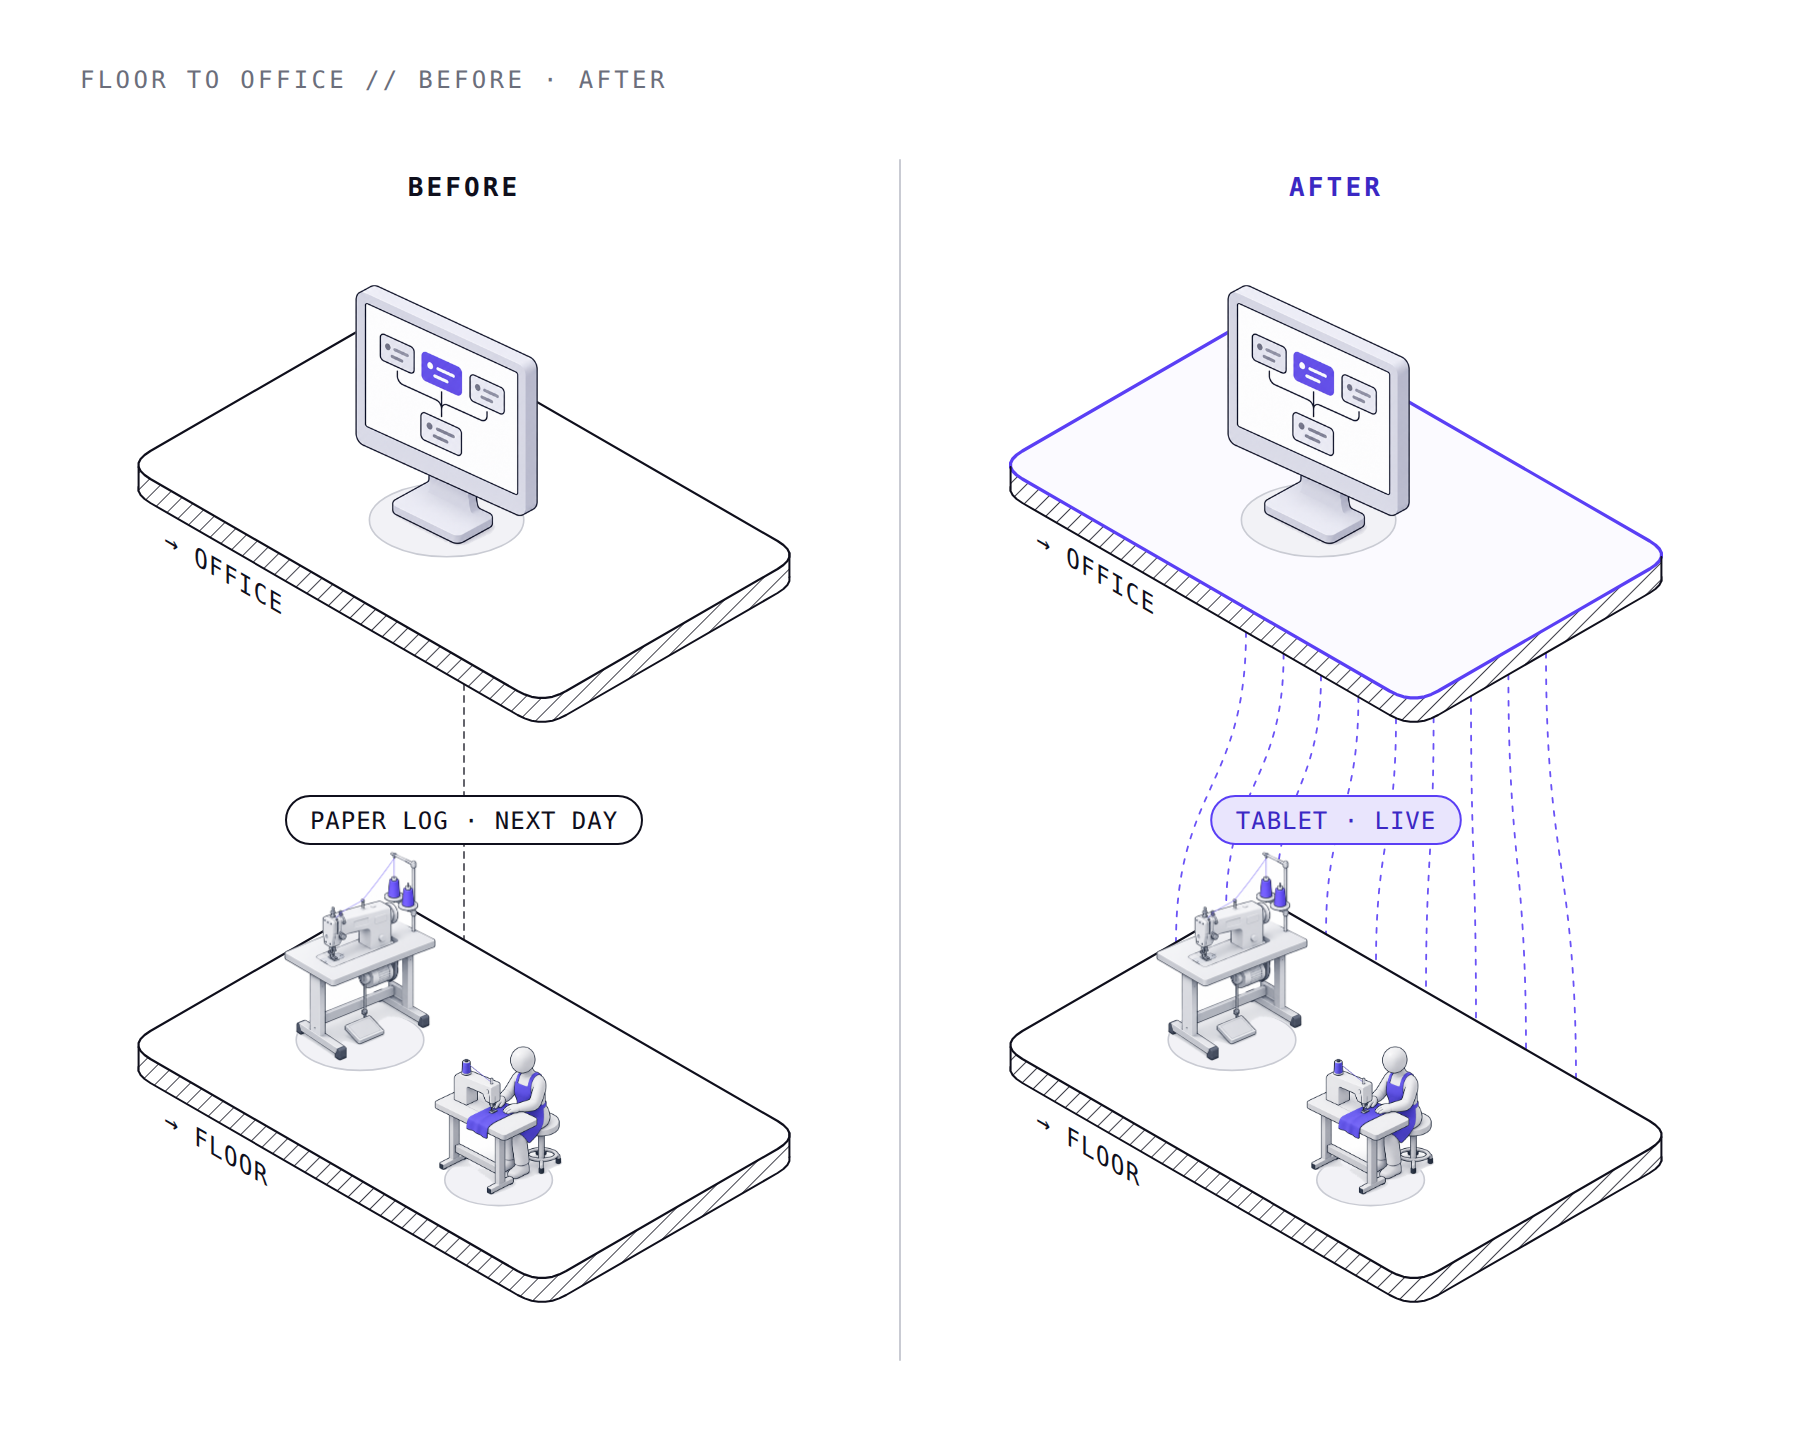
오전에 병목이 생겨도 사무실은 다음 날 알게 돼요. 그때는 이미 그 스타일의 생산이 끝나 가고 있어요. 병목이 어느 공정에서 얼마나 반복되는지 수치로 남지 않으니, 라인 배치는 관리자의 경험에 맡겨져요.
대량생산 라인의 방식이 맞지 않는 이유
시제가 대형 공장에 설치해 온 장비와 관리 기준은 한 스타일을 오래 만드는 대량생산 라인에 맞춰져 있었어요. 소규모 봉제 공장은 세 가지 점에서 조건이 달라요.
첫째, 스타일이 자주 바뀌어요. 실증에서 확인한 이 공장의 스타일 교체 주기는 1~2일이었어요.2 새 스타일이 들어오면 작업자가 손에 익을 때까지 속도가 느린데 손에 익을 무렵이면 다음 스타일로 넘어가요. 이 현상은 첫 주는 왜 적자인가: 러닝커브와 손익분기 시점을 견적에 넣는 법에서 다뤘어요. 기준이 될 작업 시간이 쌓이기 전에 오더가 끝나기 때문에, 며칠씩 표본을 재서 기준을 잡는 방식은 쓸 수 없어요.
둘째, 한 라인에서 여러 스타일을 같이 만들어요. 라인 하나에 스타일 하나가 걸리는 대량생산 라인과 달리, 이 공장은 단일 라인에 여러 스타일이 같이 흐르는 방식으로 운영해요.2 그래서 “오늘 이 라인의 목표는 몇 장”이라는 라인 단위 목표만으로는 관리가 되지 않고 스타일별·공정별 기준이 따로 있어야 해요.
셋째, 장비를 관리할 사람이 따로 없어요. 장비 종류가 늘어나면 설치와 점검에 손이 가는데 소규모 공장은 그 일을 전담할 인력을 두기 어려워요. 이 공장의 구축 계획에서도 가장 큰 위험으로 꼽은 항목이 운영 인력이었어요.3
| 항목 | 대량생산 라인 | 소규모 라인 |
|---|---|---|
| 스타일 교체 | 한 스타일을 오래 생산 | 1~2일마다 교체 |
| 라인 운영 | 라인 하나에 스타일 하나 | 한 라인에 여러 스타일 |
| 필요한 기준 | 라인 단위 목표 | 스타일별·공정별 기준 |
| 장비 관리 | 전담 인력이 관리 | 전담 인력을 두기 어려움 |
대량생산 라인과 소규모 라인의 조건 차이
5주 실증에서 확인한 것
시제는 2025년에 5주 동안 이 공장에서 실증을 했어요. 재봉기에 스마트 계수기, 안돈 램프, 압력 패드를 각각 14대씩 붙였어요. 페달의 압력과 진동을 감지해 생산량을 자동으로 세는 방식이에요.2
| 항목 | 결과 |
|---|---|
| 기간 | 2025년, 5주 |
| 수집량 | 계수 124,992건 |
| 집계한 생산량 | 12,072 pcs |
| 측정 정확도 | 공정별 94.70~100% |
| 운영 | 5주간 무중단 |
5주 실증 결과2
정확도는 사람이 직접 센 수량과 장비가 센 수량을 공정별로 비교한 값이에요. 실증 과정과 현장 반응은 Monolog PoC (2) : 의류 공장의 스마트팩토리 혁신에 적어 두었어요.
수집량보다 중요한 결과는 두 가지였어요. 먼저 스타일 7종의 공정별 작업 시간표가 만들어졌어요.2 스타일이 1~2일마다 바뀌는 라인에서도 연속으로 재면 스타일별·공정별 기준이 쌓인다는 뜻이에요. 다음으로 작업자별 생산성과 숙련도를 주 단위로 평가할 수 있다는 점을 확인했어요. 라인장의 감으로 하던 라인 배치를 숫자로 뒷받침할 수 있게 됐어요.
실증에서 남은 과제
실증에서는 가능성과 같이 과제도 확인했어요.
장비가 세 종류였어요. 재봉 셀 하나에 계수기, 안돈 램프, 압력 패드를 각각 달아야 했어요. 14대 규모에서는 감당할 수 있었지만 라인 전체로 넓히면 설치와 유지관리가 소규모 공장에 부담이 돼요.4
수량만 셀 수 있었어요. 계수기는 한 장이 끝났다는 사실만 알려 줘요. 그 한 장을 만드는 시간 가운데 실제로 봉제한 시간이 얼마이고 원단을 집거나 기다린 시간이 얼마인지는 구분하지 못해요.
그래서 다음 단계에서는 장비를 한 종류로 줄이고 수량뿐 아니라 작업 동작까지 읽는 방식으로 설계를 바꿨어요. 이 내용은 2편에서 이어져요.
마무리하며
소규모 봉제 공장에 스마트공장이 맞지 않았던 이유는 세 가지예요. 스타일이 자주 바뀌고 한 라인에 여러 스타일이 같이 흐르고 장비를 맡을 사람이 없어요. 5주 실증에서 이런 조건에서도 연속으로 재면 기준이 쌓인다는 점을 확인했어요. 장비를 단순하게 만들어야 한다는 과제도 남았어요.
봉제 생산 용어 사전
- 스타일 교체(Changeover): 라인에서 만들던 스타일을 다음 스타일로 바꾸는 일이에요. 재봉기 세팅과 작업 배치를 다시 잡아야 해요.
- 작업자 일보: 작업자가 그날 만든 수량과 작업 내용을 직접 적는 일일 기록이에요.
- 안돈(Andon): 라인의 상태를 색으로 알려 주는 표시등이에요.
- 병목: 앞뒤 공정보다 처리 속도가 느려 재공품이 쌓이는 공정이에요.
- 실증(PoC, Proof of Concept): 새 방식을 실제 현장에 작게 적용해 가능성을 확인하는 과정이에요.
👉 재봉 셀마다 태블릿 한 대: 소규모 라인에 맞춘 데이터 수집 설계
👉 소규모 봉제 공장이 정부지원사업으로 스마트공장을 도입하는 순서
