

AI 공정분석 연작 보충편 · 러닝커브와 생산일수
핵심 요약
생산일수를 “오더 수량 ÷ 하루 목표 장수”로 계산하면 작은 오더는 너무 짧게, 큰 오더는 오히려 길게 나옵니다. 새 스타일은 첫날 목표의 40%에서 시작해 5일 차에야 목표에 닿기 때문입니다. 이 차이는 오더 수량, 공장, 라인 분할, 스타일 변경에 따라 매번 달라지므로 고정된 보정값으로는 맞출 수 없고 조건이 바뀔 때마다 일자별로 다시 계산해야 합니다.
가장 흔한 계산: 수량 ÷ 하루 목표
오더가 들어오면 라인을 며칠 잡을지 정해야 합니다. 이때 가장 많이 쓰는 계산은 이렇습니다.
생산일수 = 오더 수량 ÷ 하루 목표 장수
예시 오더 DR-2026-001은 3,000 pcs이고 이 스타일을 정상 속도로 생산할 때 하루 목표 장수는 496 pcs입니다. 그러면 3,000 ÷ 496 = 6.0일, 6일 남짓이면 끝난다는 계산이 나옵니다.
간단하고 직관적이라 견적서, 생산계획표, 라인 스케줄 보드에 두루 쓰입니다. 그런데 이 계산에는 한 가지 가정이 숨어 있습니다. 라인이 첫날부터 마지막 날까지 매일 똑같이 496 pcs를 만든다는 가정입니다.
봉제 라인에서 이 가정은 성립하지 않습니다.
하루 목표 장수와 러닝커브
하루 목표 장수(Production Target)는 라인이 그 스타일에 완전히 익숙해져 정상 속도로 돌 때 하루에 나오는 장수입니다. 예시 오더에서는 496 pcs입니다. 공정분석표의 SMV, 투입 인원, 공장 효율로 정해지는 값이고 공장이 바뀌면 이 값도 바뀝니다.
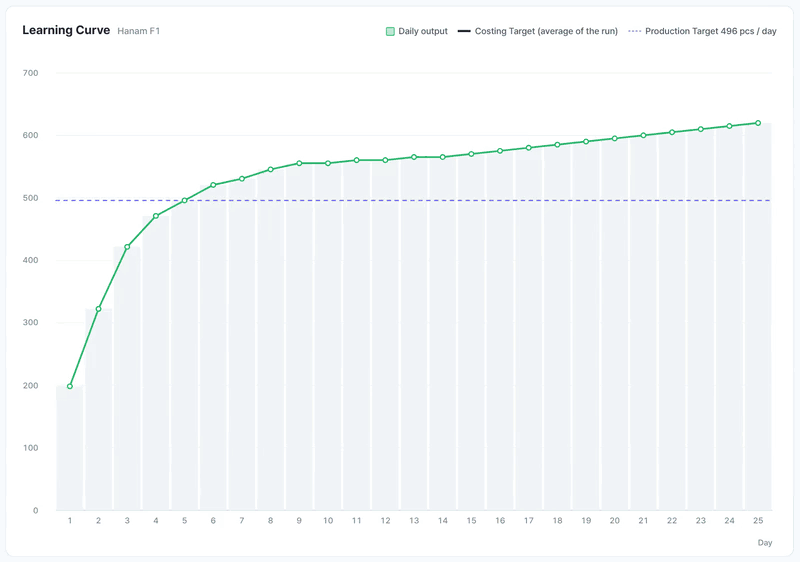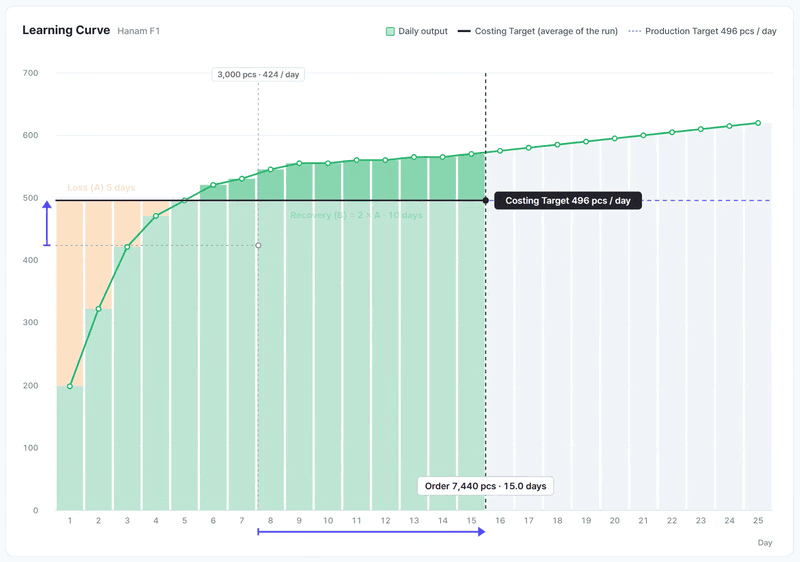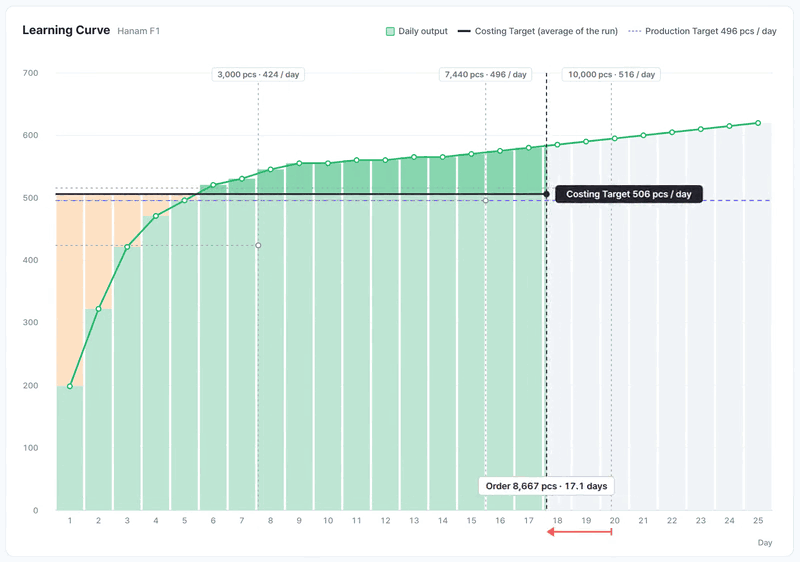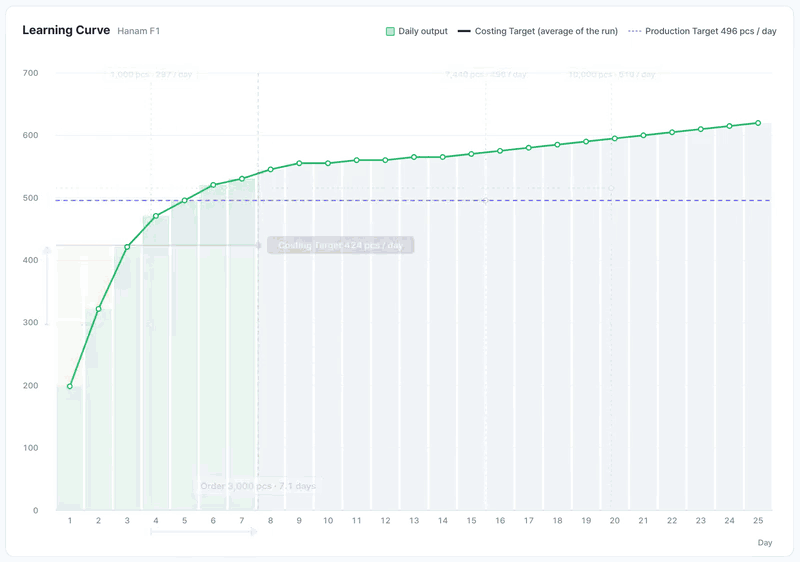
러닝커브는 같은 라인, 같은 인원이라도 새 스타일을 처음 생산하는 날과 열흘째 되는 날의 생산량 차이를 일자별로 그린 곡선입니다.
운전을 처음 배울 때를 떠올리면 쉽습니다. 같은 길이라도 첫날은 천천히 가고 며칠 지나면 같은 길을 훨씬 빨리 갑니다. 길은 그대로이고 운전하는 사람이 익숙해졌습니다. 봉제 라인도 같습니다. 수십 명의 오퍼레이터가 처음 보는 봉제 동작과 처음 쓰는 어태치먼트에 손을 맞추는 동안에는 장수가 덜 나옵니다.
시제는 이 곡선을 하루 목표 대비 비율로 정해 두고 씁니다. 4편에서 본 표준 상승률입니다. 1일 차는 하루 목표의 40%, 2일 차 65%, 3일 차 85%, 4일 차 95%, 5일 차에 100%에 닿고 6일 차부터는 목표보다 조금씩 더 나옵니다.
3,000 pcs를 하루씩 쌓으면
같은 3,000 pcs를 두 방식으로 하루씩 쌓은 결과입니다. 왼쪽은 매일 496 pcs가 나온다고 가정한 계획이고 오른쪽은 표준 상승률을 적용한 실제 흐름입니다.
| 일 차 | 상승률 | 그날 생산량 | 누적 (실제 흐름) | 누적 (매일 496 pcs 가정) |
|---|---|---|---|---|
| 1일 | 40% | 198 pcs | 198 pcs | 496 pcs |
| 2일 | 65% | 322 pcs | 521 pcs | 992 pcs |
| 3일 | 85% | 422 pcs | 942 pcs | 1,488 pcs |
| 4일 | 95% | 471 pcs | 1,414 pcs | 1,984 pcs |
| 5일 | 100% | 496 pcs | 1,910 pcs | 2,480 pcs |
| 6일 | 105% | 521 pcs | 2,430 pcs | 2,976 pcs |
| 7일 | 107% | 531 pcs | 2,961 pcs | 3,472 pcs |
| 8일 | 110% | 546 pcs | 3,507 pcs | 3,968 pcs |
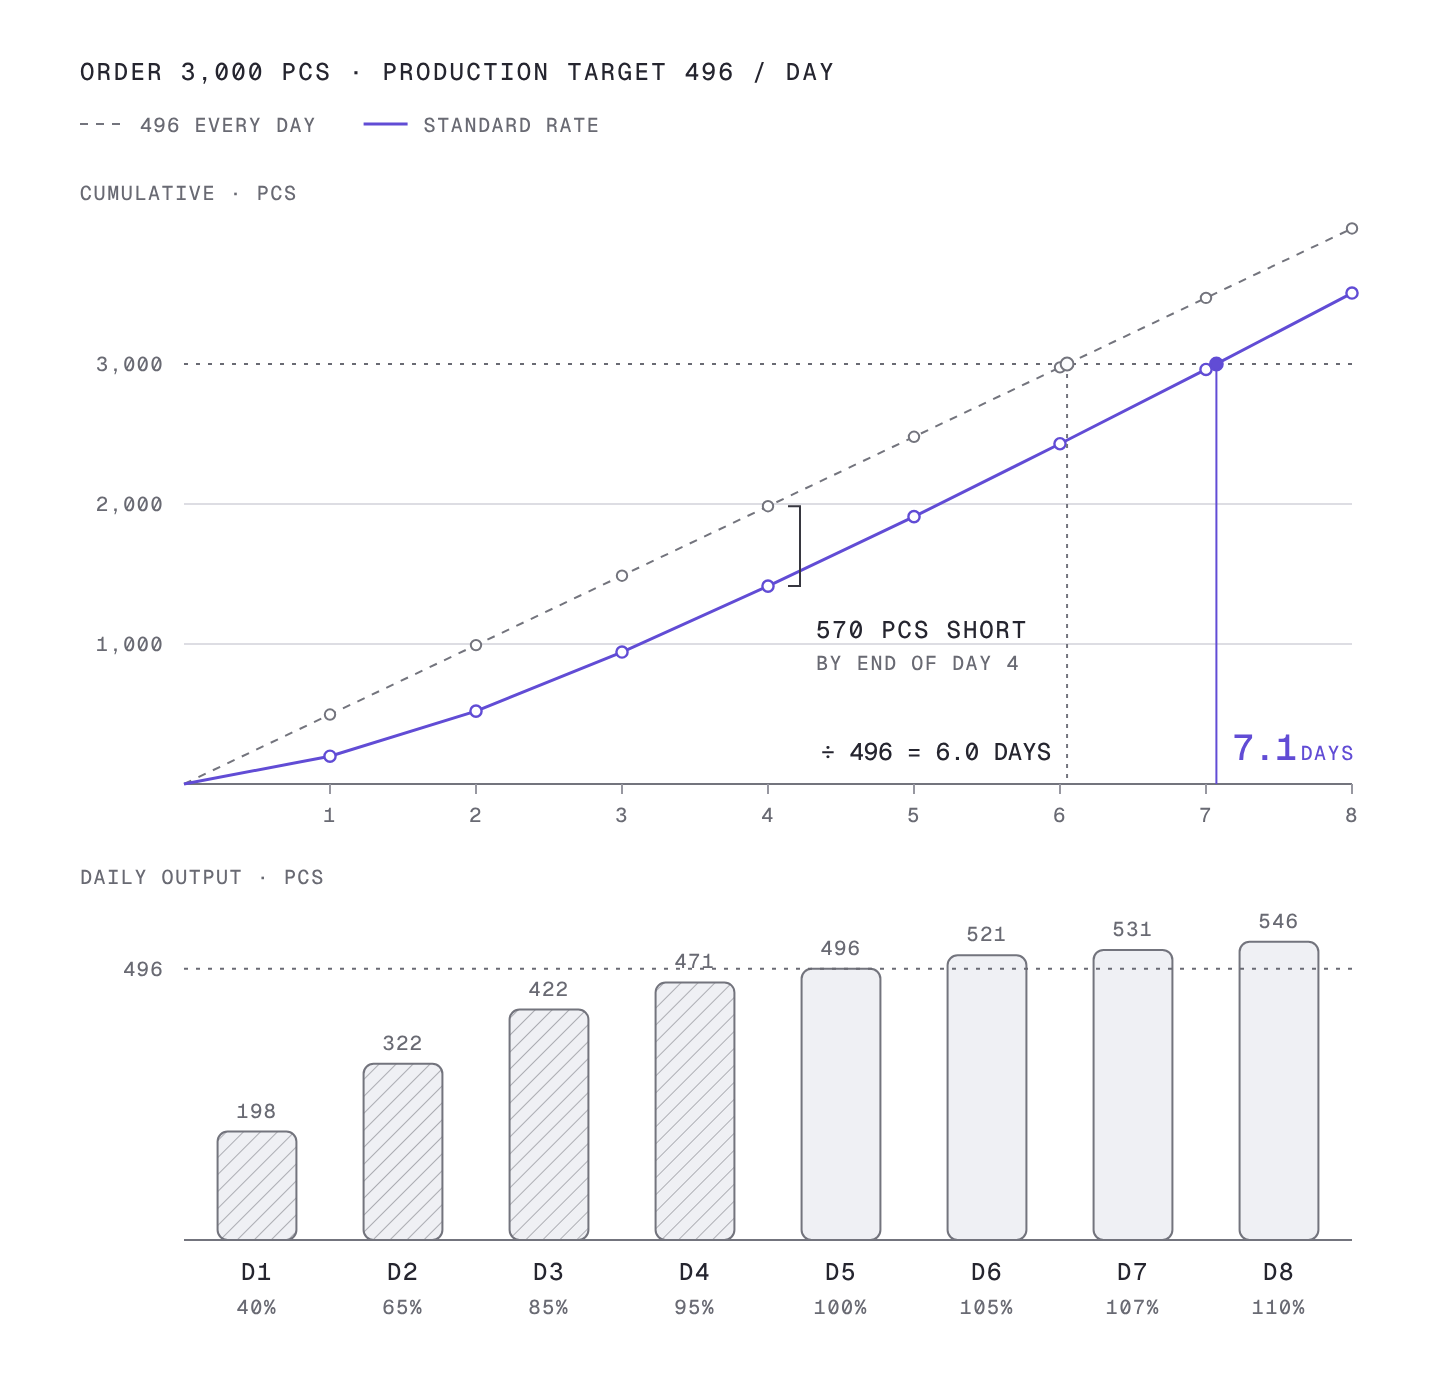
매일 496 pcs를 가정한 계획은 6일 차가 끝날 무렵 거의 3,000 pcs에 닿습니다. 그런데 실제 흐름은 6일 차가 끝나도 2,430 pcs입니다. 7일 차가 끝나야 2,961 pcs가 되고 3,000 pcs는 8일 차 초입에 채워집니다.
첫 4일 동안 목표에 못 미친 양이 쌓였기 때문입니다. 1일 차 하루에만 계획보다 298 pcs가 덜 나왔고 4일 차까지 그 차이가 570 pcs로 벌어졌습니다. 5일 차부터 속도가 붙어도 이미 벌어진 차이는 금방 메워지지 않습니다.
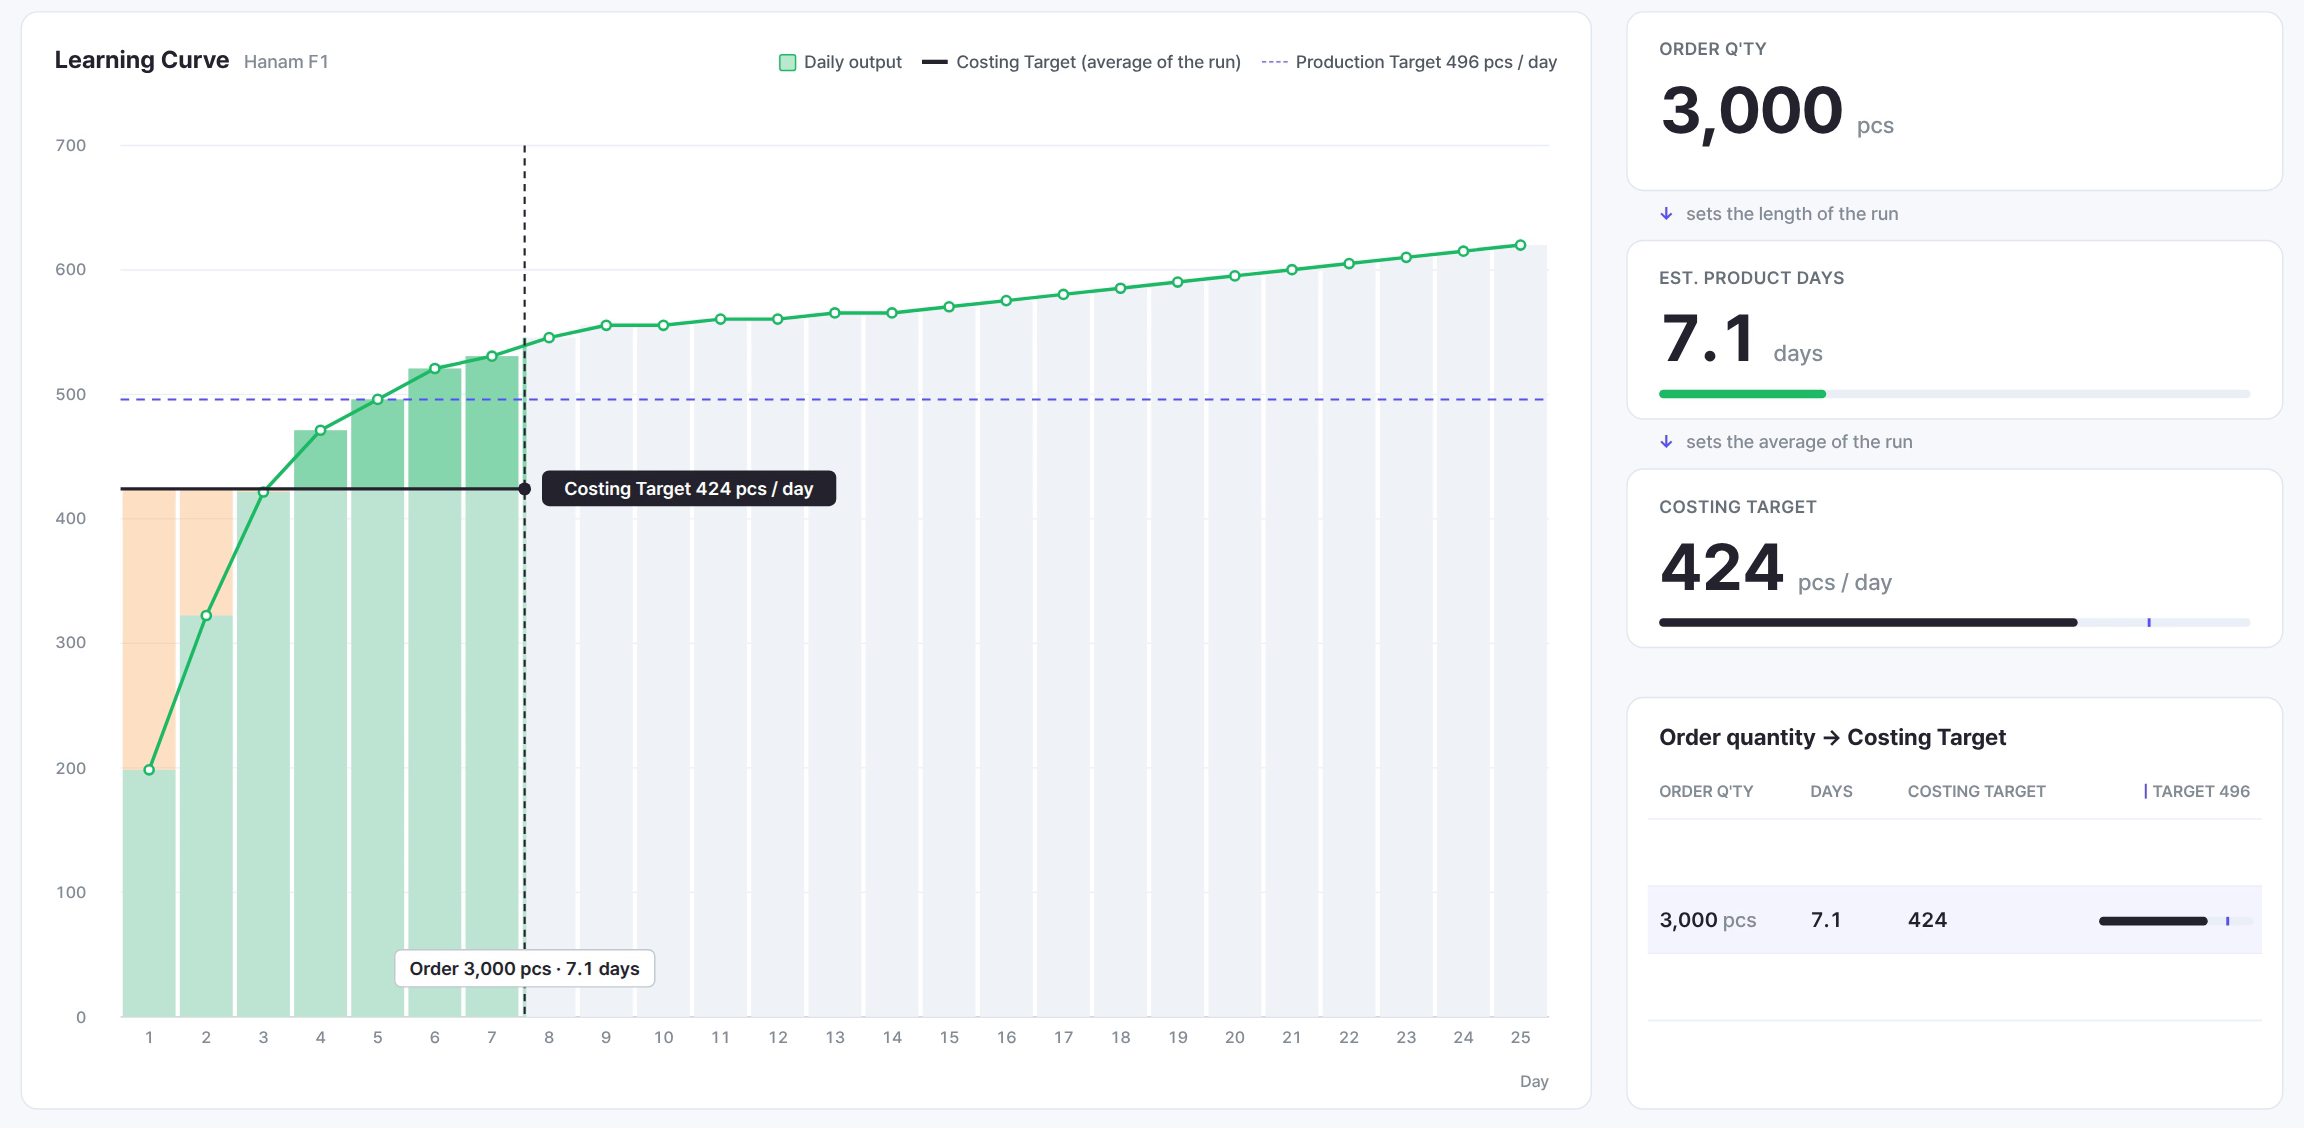
그래서 이 오더의 실제 생산일수는 6.0일이 아니라 7.1일입니다. 5편의 라인 스케줄 화면이 이 오더를 Hanam F1 3번 라인에 7월 29일부터 8월 5일까지, 7 working days로 잡은 것도 이 계산에서 나온 값입니다.
느린 날까지 포함해 오더 전체를 평균한 하루 장수를 Costing Target이라고 합니다. 예시 오더에서는 424 pcs이고 3,000 ÷ 424 = 7.1일입니다. 생산일수는 하루 목표 장수 496 pcs 대신 이 평균 장수 424 pcs로 나눠야 맞습니다.
하루를 더 잡는 보정이 맞지 않는 이유
흔히 나오는 대안은 나누기로 나온 값에 하루를 더하는 방법입니다. 3,000 pcs만 보면 실제로 그렇게 맞아 보입니다.
그런데 수량을 바꿔 보면 그 보정이 맞지 않습니다. 같은 스타일, 같은 공장, 같은 하루 목표 496 pcs에서 수량만 바꿔 계산한 결과입니다.
| 오더 수량 | 나누기로 계산한 일수 (수량 ÷ 496) | 러닝커브를 넣은 실제 일수 | 실제 평균 장수 (Costing Target) |
|---|---|---|---|
| 1,000 pcs | 2.0일 | 3.4일 | 297 pcs |
| 2,000 pcs | 4.0일 | 5.4일 | 372 pcs |
| 3,000 pcs | 6.0일 | 7.1일 | 424 pcs |
| 5,000 pcs | 10.1일 | 10.7일 | 468 pcs |
| 10,000 pcs | 20.2일 | 19.4일 | 516 pcs |
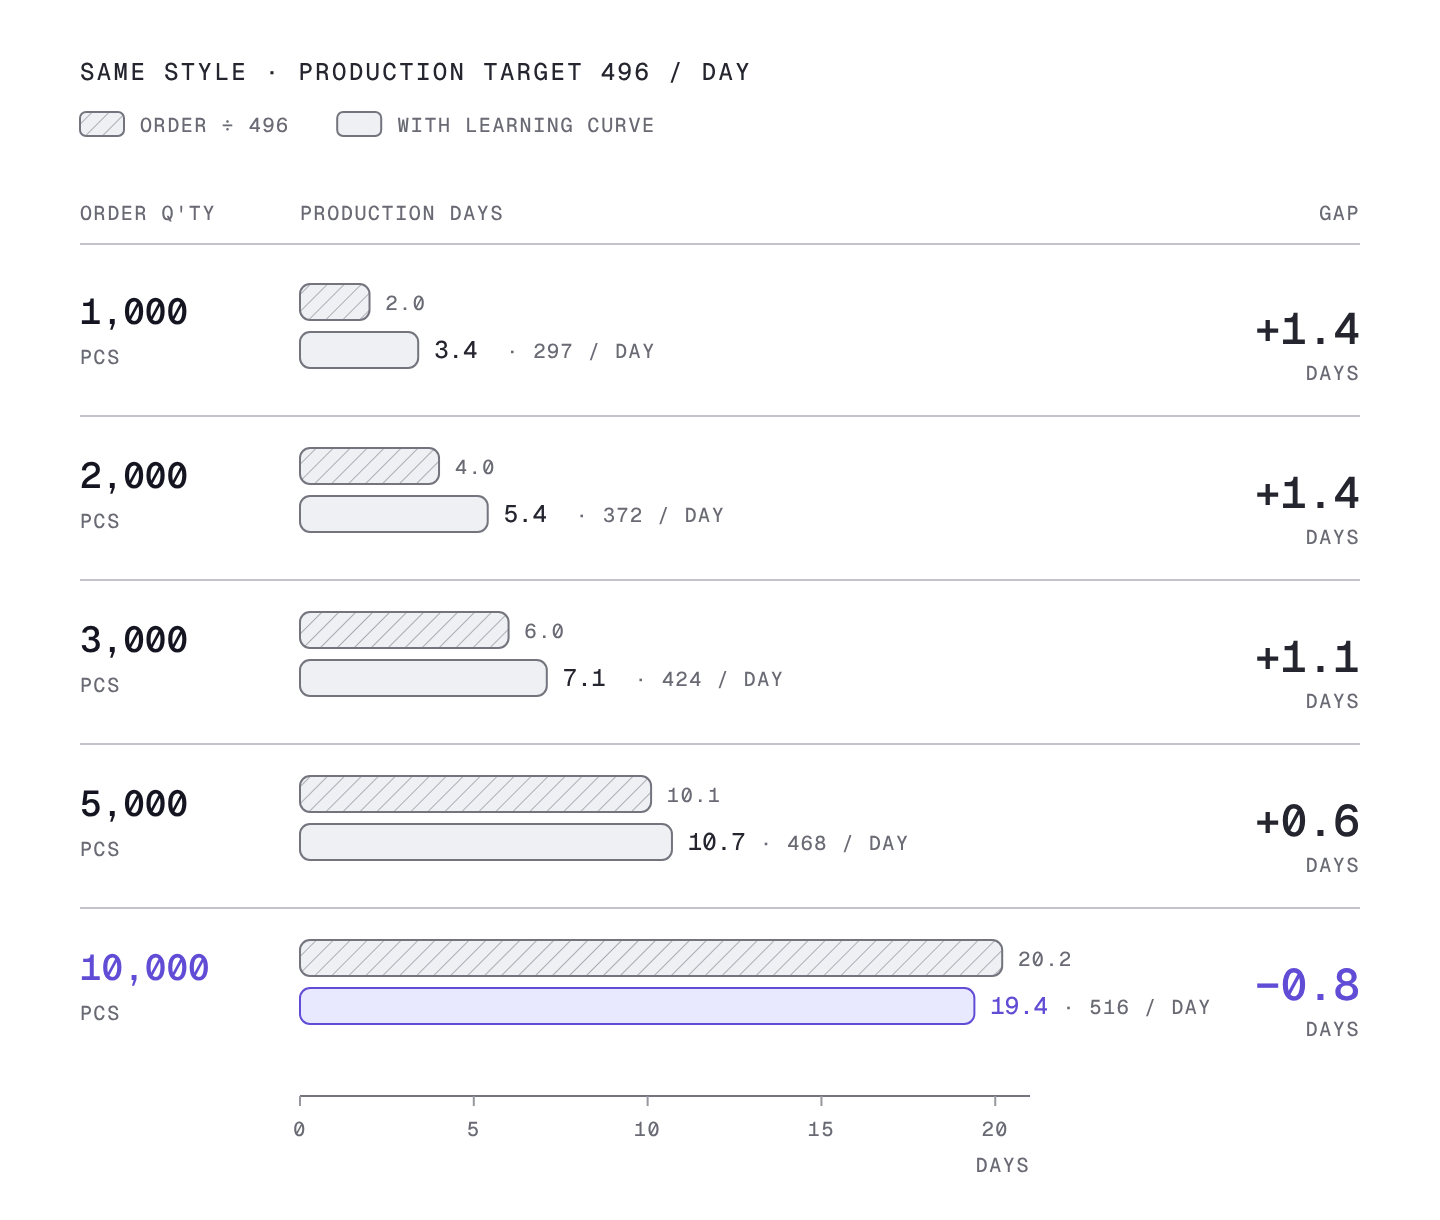
표를 위에서 아래로 읽으면 세 가지가 보입니다.
첫째, 작은 오더일수록 나누기 값이 실제보다 많이 짧습니다. 1,000 pcs는 나누기로 2.0일인데 실제로는 3.4일이 걸립니다. 하루를 더해도 모자라고 실제 차이는 하루 반 가까이 됩니다. 오더 전체가 느린 첫 며칠 안에서 끝나 버리기 때문입니다.
둘째, 수량이 커질수록 차이가 줄어듭니다. 5,000 pcs에서는 나누기 10.1일, 실제 10.7일로 차이가 반나절 남짓입니다. 정상 속도로 도는 날이 길어져 첫 며칠의 손실이 희석되기 때문입니다.
셋째, 10,000 pcs에서는 방향이 뒤집힙니다. 나누기로는 20.2일인데 실제로는 19.4일이면 끝납니다. 6일 차부터 하루 목표보다 더 나오는 날이 길게 이어지면서 오더 전체의 평균 장수 516 pcs가 하루 목표 496 pcs보다 높아지기 때문입니다.
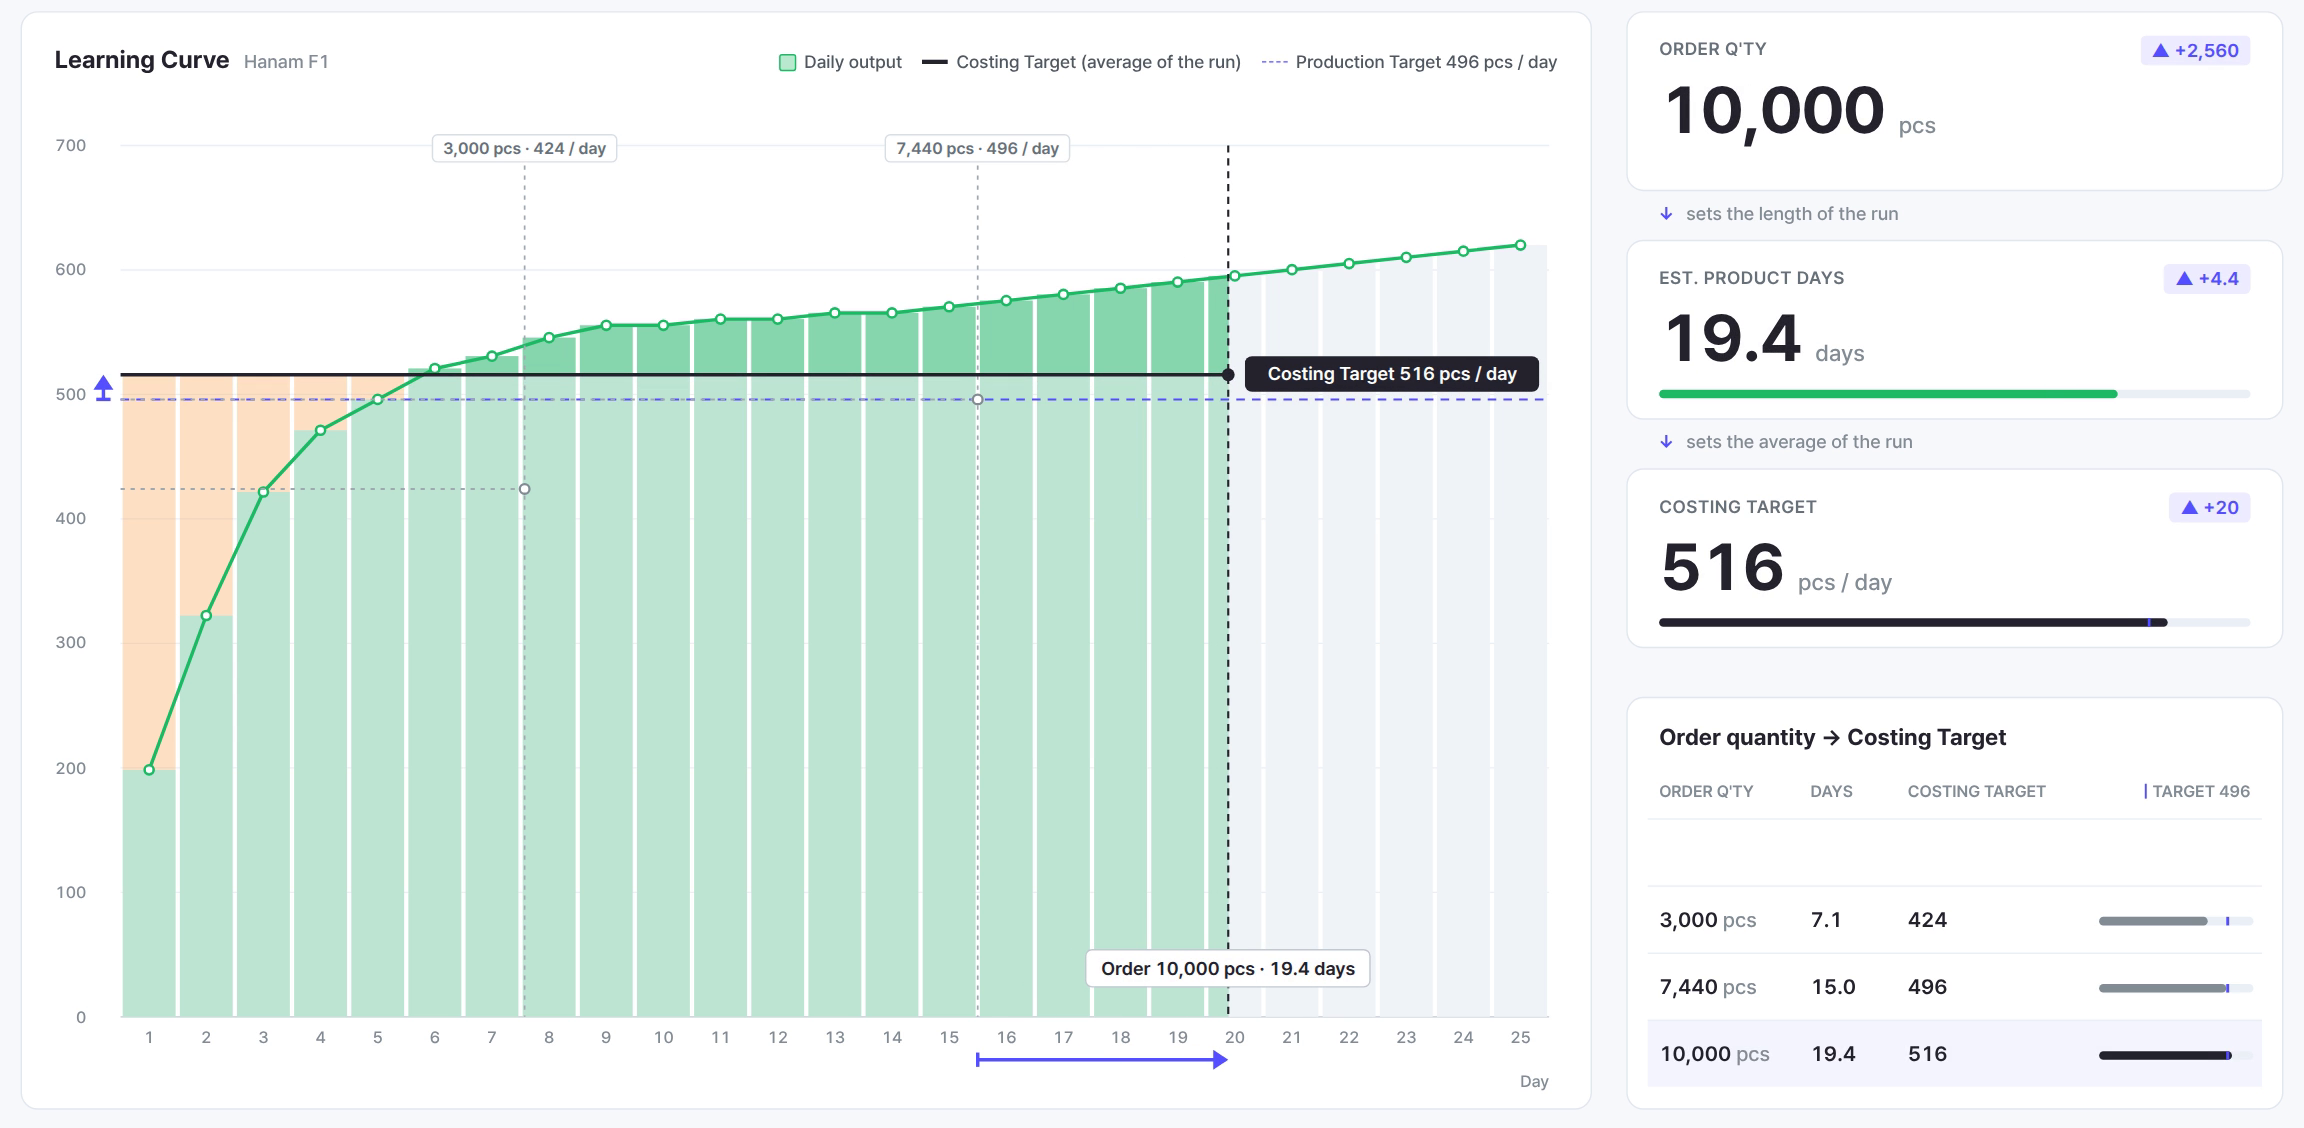
나누기는 작은 오더에서는 너무 짧고 큰 오더에서는 오히려 깁니다. 하루를 더하든 10%를 더하든, 고정된 보정값 하나로는 모든 수량을 맞출 수 없습니다.
오더가 작으면 출발점부터 다릅니다
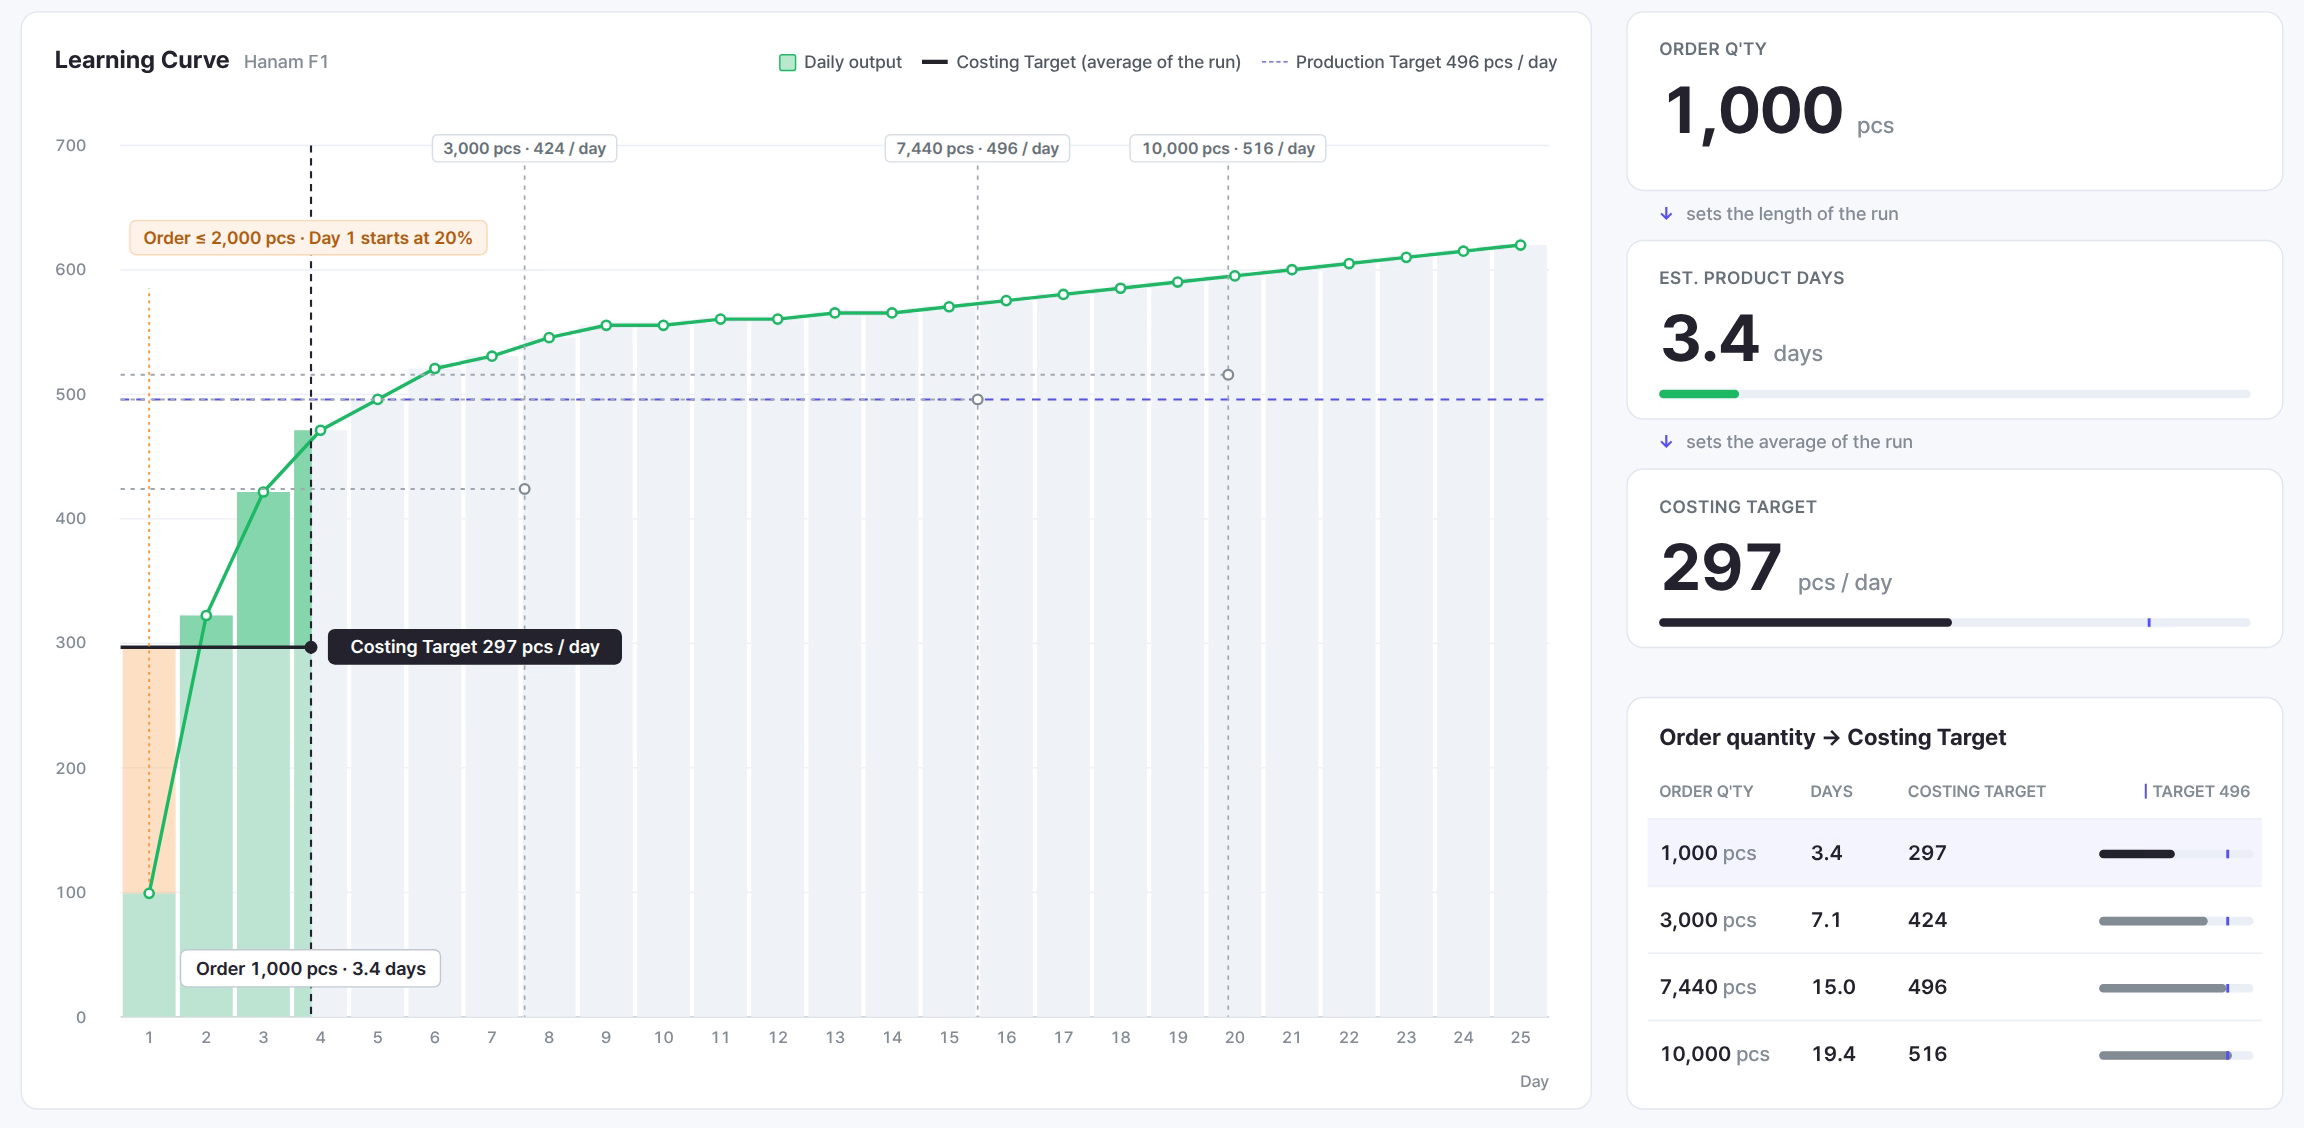
작은 오더가 특히 불리한 이유가 하나 더 있습니다. 2,000 pcs 이하 오더는 1일 차 출발점을 40% 대신 20%로 더 낮게 잡습니다.
이 차이는 작지 않습니다. 같은 1,000 pcs라도 1일 차를 40%로 잡으면 3.1일, 20%로 잡으면 3.4일입니다. 수량이 2,000 pcs를 넘는지 아닌지에 따라 계산식의 출발점 자체가 바뀝니다.
라인을 나누거나 스타일을 바꾸면 곡선이 다시 시작됩니다
지금까지는 한 라인에서 한 스타일을 처음부터 끝까지 생산하는 경우였습니다. 실제 라인 스케줄은 이보다 복잡합니다.
라인을 나누는 경우입니다. 납기가 빠듯해 10,000 pcs를 두 라인에 5,000 pcs씩 나누면, 달력상으로는 19.4일이 10.7일로 줄어듭니다. 대신 두 라인 모두 1일 차부터 다시 익숙해져야 하므로 라인마다 평균 장수가 516 pcs에서 468 pcs로 내려갑니다. 각 라인이 10.7일씩 묶이니 공장 전체로 보면 라인을 쓰는 날은 한 라인으로 돌릴 때보다 늘어나고 평균 장수가 내려간 만큼 CM도 올라갑니다.
스타일을 바꾸는 경우입니다. 같은 라인에 1,000 pcs짜리 서로 다른 스타일 세 개를 이어 넣으면, 스타일이 바뀔 때마다 1일 차 20%부터 다시 시작해 3.4일짜리 오더를 세 번 치르게 됩니다. 같은 3,000 pcs를 한 스타일로 생산하면 7.1일인데, 세 스타일로 나누면 라인을 훨씬 오래 씁니다. 소량 다품종 공장의 스케줄이 늘 모자라 보이는 이유입니다.
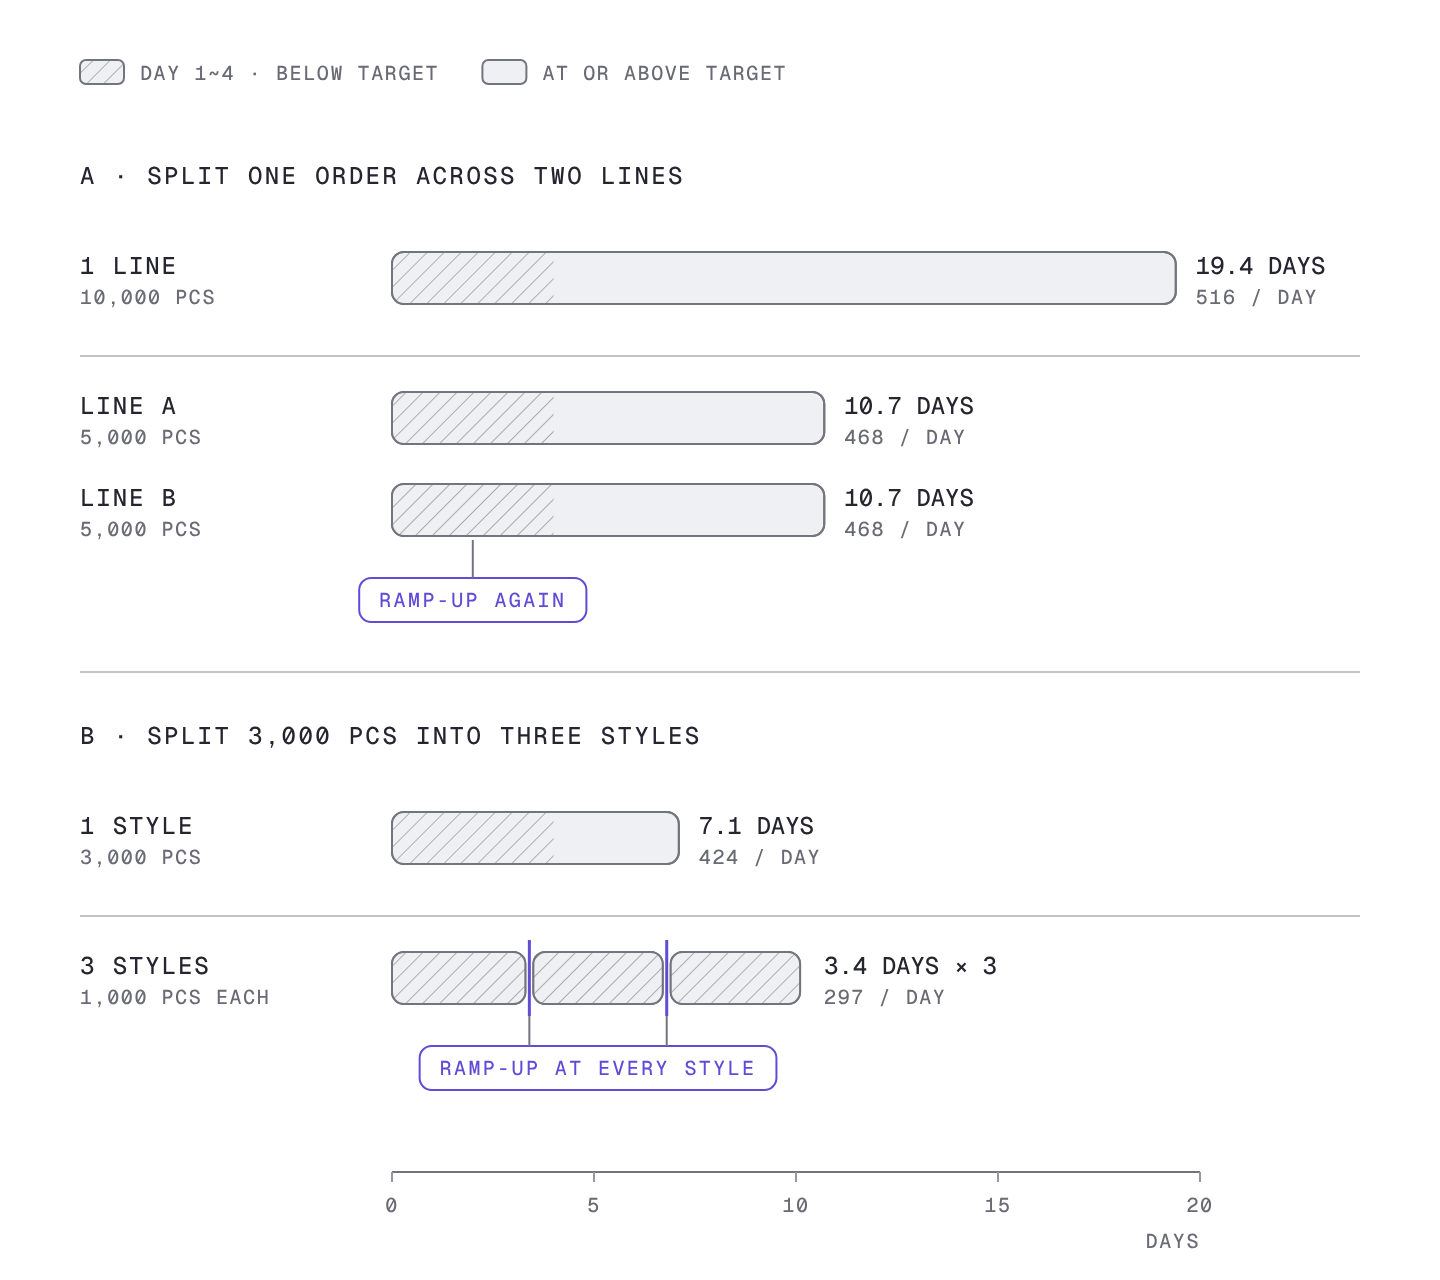
반대로 같은 스타일을 이어서 받으면 두 번째 오더는 이미 익숙해진 상태에서 시작해 첫날부터 100% 근처로 나옵니다. 같은 수량이라도 앞에 어떤 오더가 있었느냐에 따라 생산일수가 달라집니다.
엑셀로 직접 계산하려면
생산일수 한 칸을 정하려면 아래 다섯 가지가 필요합니다.
- 공장별 하루 목표 장수. 같은 공정분석표라도 공장 효율에 따라 달라집니다.
- 일자별 상승률 표. 1일 차부터 정상 속도 이후까지 하루 단위로 필요합니다.
- 오더 수량에 따른 출발점. 2,000 pcs 이하인지에 따라 1일 차 비율이 바뀝니다.
- 일자별 누적 생산량. 하루씩 쌓아 오더 수량에 닿는 날을 찾고 마지막 날은 몇 분의 일 일인지까지 계산합니다.
- 라인 분할과 스타일 변경. 곡선이 다시 시작되는 지점마다 위 계산을 처음부터 다시 합니다.
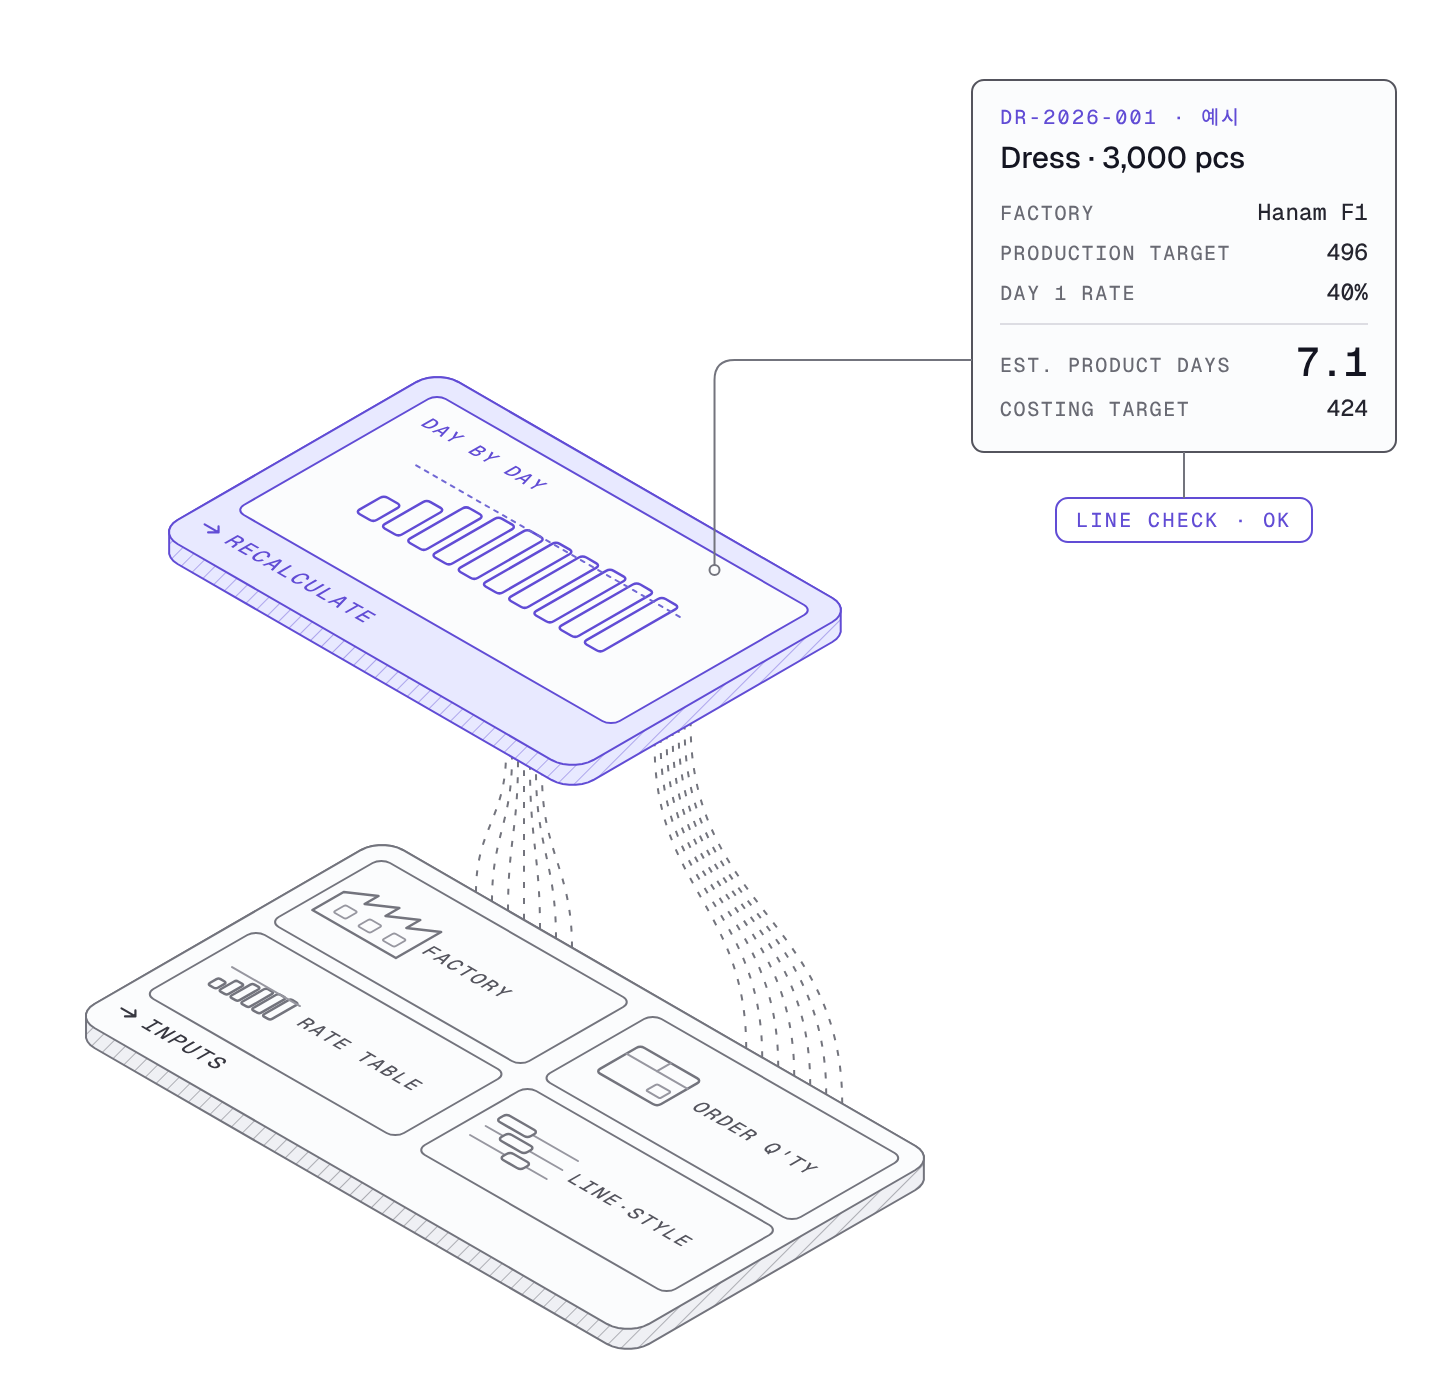
이 계산을 오더 하나에 한 번만 하면 엑셀로도 할 수 있습니다. 문제는 견적 단계에서 공장을 바꿔 볼 때마다, 바이어가 수량을 바꿀 때마다, 납기 때문에 라인을 나눌지 검토할 때마다 처음부터 다시 해야 한다는 점입니다. 그래서 현장에서는 이 계산을 건너뛰고 수량 ÷ 하루 목표로 칸을 칠한 뒤, 첫 주에 밀리는 일정을 매번 사고처럼 수습합니다.
Monolis는 공정분석표에서 나온 하루 목표 장수에 표준 상승률을 일자별로 적용해, 수량이나 공장을 바꾸는 순간 실제 생산일수와 Costing Target을 다시 계산합니다. 그 생산일수가 그대로 라인 스케줄 판정에 들어가 OK, Needs Adjustment, Not Feasible을 받습니다. 5편에서 본 Hanam F1 3번 라인 7 working days가 그렇게 나온 값입니다.
정리
| 질문 | 나누기로 계산하면 | 러닝커브를 넣으면 |
|---|---|---|
| 3,000 pcs는 며칠 걸리나 | 6.0일 | 7.1일 |
| 작은 오더(1,000 pcs)는 | 2.0일 | 3.4일 (1.4일 모자람) |
| 큰 오더(10,000 pcs)는 | 20.2일 | 19.4일 (오히려 짧음) |
| 하루를 더하면 맞나 | 수량에 따라 모자라거나 남음 | 수량마다 다시 계산해야 함 |
| 라인을 나누면 | 일수가 반으로 줄어든다고 봄 | 라인마다 곡선이 다시 시작돼 평균 장수가 내려감 |
| 스타일을 바꾸면 | 수량이 같으면 일수도 같다고 봄 | 스타일마다 1일 차부터 다시 시작 |
생산일수는 수량과 하루 목표만으로는 나오지 않습니다. 라인이 그 스타일에 익숙해지는 과정까지 계산해야 나오는 숫자입니다. 견적의 기준 장수와 스케줄의 칸이 같은 계산에서 나와야 첫 주에 일정이 밀리는 일을 줄일 수 있습니다.
