

AI 공정분석 연작 3/6 · (3) 인원 0.5명이라는 말의 뜻
핵심 요약
Man Power(배치 인원)는 인원을 세는 칸이 아니라 각 공정의 속도를 Takt에 맞추는 조절 손잡이입니다. 0.5를 주면 그 공정의 막대는 오히려 두 배로 길어집니다. 병목을 푸는 방법은 사람을 붙이는 것, 짧은 공정을 겸하게 하는 것, 공정 자체를 바꾸는 것 셋뿐이고, 공정 개선을 먼저 검토해야 인원도 CM도 그대로 둘 수 있습니다.
공정분석표를 처음 보는 후배에게 표를 건넸더니 한참 보다가 물었습니다. “0.5명이 어디 있어요?”
라인에 반쪽짜리 사람은 없습니다. 그런데 표에는 0.5가 있고, 어떤 줄에는 2.0이 있습니다. 지난 편에서 이 숫자가 배치를 뜻한다는 것까지 봤으니, 이번에는 그 배치를 실제로 어떻게 정하는지 보겠습니다. 화면과 수치는 모두 예시 데이터이고, 오더 DR-2026-001 기준입니다.
Man Power를 바꾸면 막대가 움직입니다
밸런싱 차트의 막대 길이는 화면에 적힌 대로 Bar = SMV ÷ M/P입니다. SMV는 그 공정에 필요한 시간이고 Man Power는 붙은 인원이니, 막대는 그 공정이 한 사람의 시간을 얼마나 잡아먹는지를 나타냅니다.

여기서 한 번 걸리는 지점이 있습니다. 인원을 줄이는 0.5를 주면 막대가 짧아질 것 같은데, 반대로 길어집니다. 예시 화면에 SMV 24 sec인 공정이 있습니다. 여기에 Man Power 0.5를 주면 막대가 48이 됩니다. 그 사람이 다른 공정도 함께 맡고 있으니 이 공정에 쓸 수 있는 시간이 절반뿐이고, 그래서 이 공정에서 한 장이 나오는 간격은 두 배가 됩니다.
반대쪽도 같은 식입니다. SMV 72 sec인 공정에 Man Power 1.5를 주면 막대가 48이 됩니다. 사람을 더 붙인 만큼 한 장에 걸리는 간격이 줄어듭니다.
그래서 Man Power는 인원을 세는 칸이 아니라, 각 공정의 속도를 Takt에 맞추는 조절 손잡이입니다.
밸런싱 전과 후, 화면에서 달라지는 것
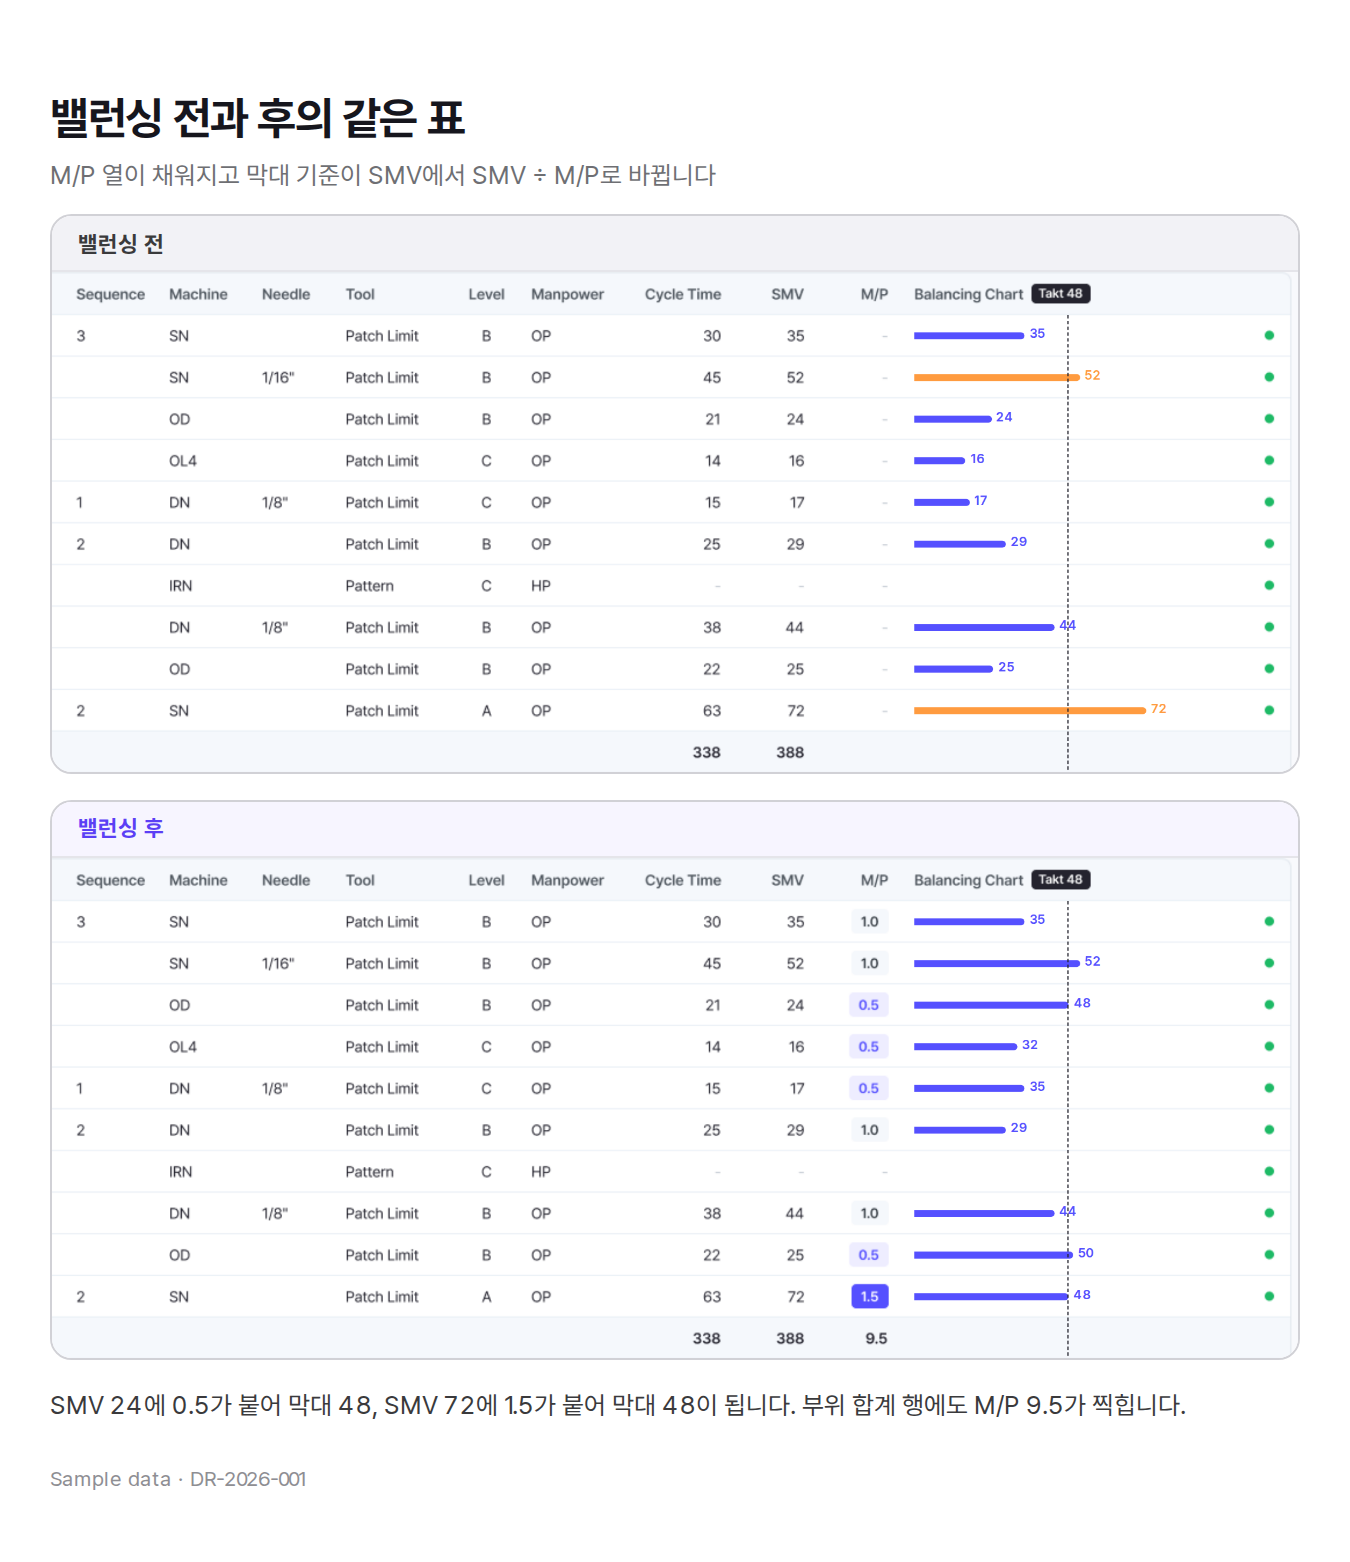
위쪽이 밸런싱 전입니다. M/P 열이 비어 있고 막대는 SMV 값 그대로입니다. 범례도 둘뿐입니다. 주황은 SMV over Takt, 한 사람으로는 부족한 공정이고, 파랑은 SMV under Takt입니다. 이 단계에서 표는 아무것도 결정하지 않았습니다. 어디가 넘치고 어디가 남는지만 표시합니다.
아래쪽이 밸런싱 후입니다. M/P 열에 1.0, 0.5, 1.5가 들어가고, 막대는 SMV ÷ M/P로 다시 그려집니다. 앞에서 본 두 줄이 여기 있습니다. SMV 24에 0.5가 붙어 막대 48, SMV 72에 1.5가 붙어 막대 48입니다. 부위 합계 행에도 M/P 9.5가 새로 찍힙니다.
같은 표인데 밸런싱 전에는 공정 목록이고, 밸런싱 후에는 라인 배치도가 됩니다.
AI가 42개 공정을 나눈 방식
예시 화면에서 AI가 배치를 끝낸 뒤의 요약은 Operators (M/P) 37.0 ppl, Line Balance 76 %입니다. 배치 내역도 함께 적힙니다.

긴 공정 3개에 2.0, 그다음 3개에 1.5, 17개에 1.0, 짧은 공정 19개에 0.5입니다. 화면의 코멘트도 같은 내용을 한 문장으로 적습니다.
“37.0 operators on 42 operations: 3 long operations get 2 operators, 19 short ones are shared at 0.5.”
숫자만 보면 절반 가까운 공정이 0.5입니다. 짧은 공정이 그만큼 많다는 뜻이고, 이 라인의 균형은 긴 공정을 쪼개는 쪽보다 짧은 공정을 묶는 쪽에서 더 많이 나온다는 뜻이기도 합니다.
그리고 이렇게 배치한 뒤에도 남는 줄이 있습니다. 20번 공정입니다.
병목을 푸는 세 가지 방법
20번 앞목 바인딩 상침이 53초입니다. 기준선은 48초입니다. 이 한 줄이 라인 전체의 속도를 정합니다. 나머지 공정이 아무리 빨라도 라인 끝에서 나오는 장수는 이 공정이 정합니다.
현장에서는 표를 보지 않아도 압니다. 그 자리 앞에만 반제품이 쌓여 있습니다. 작업자는 쫓기고 뒤 공정은 손을 놀립니다.
방법은 셋뿐입니다.
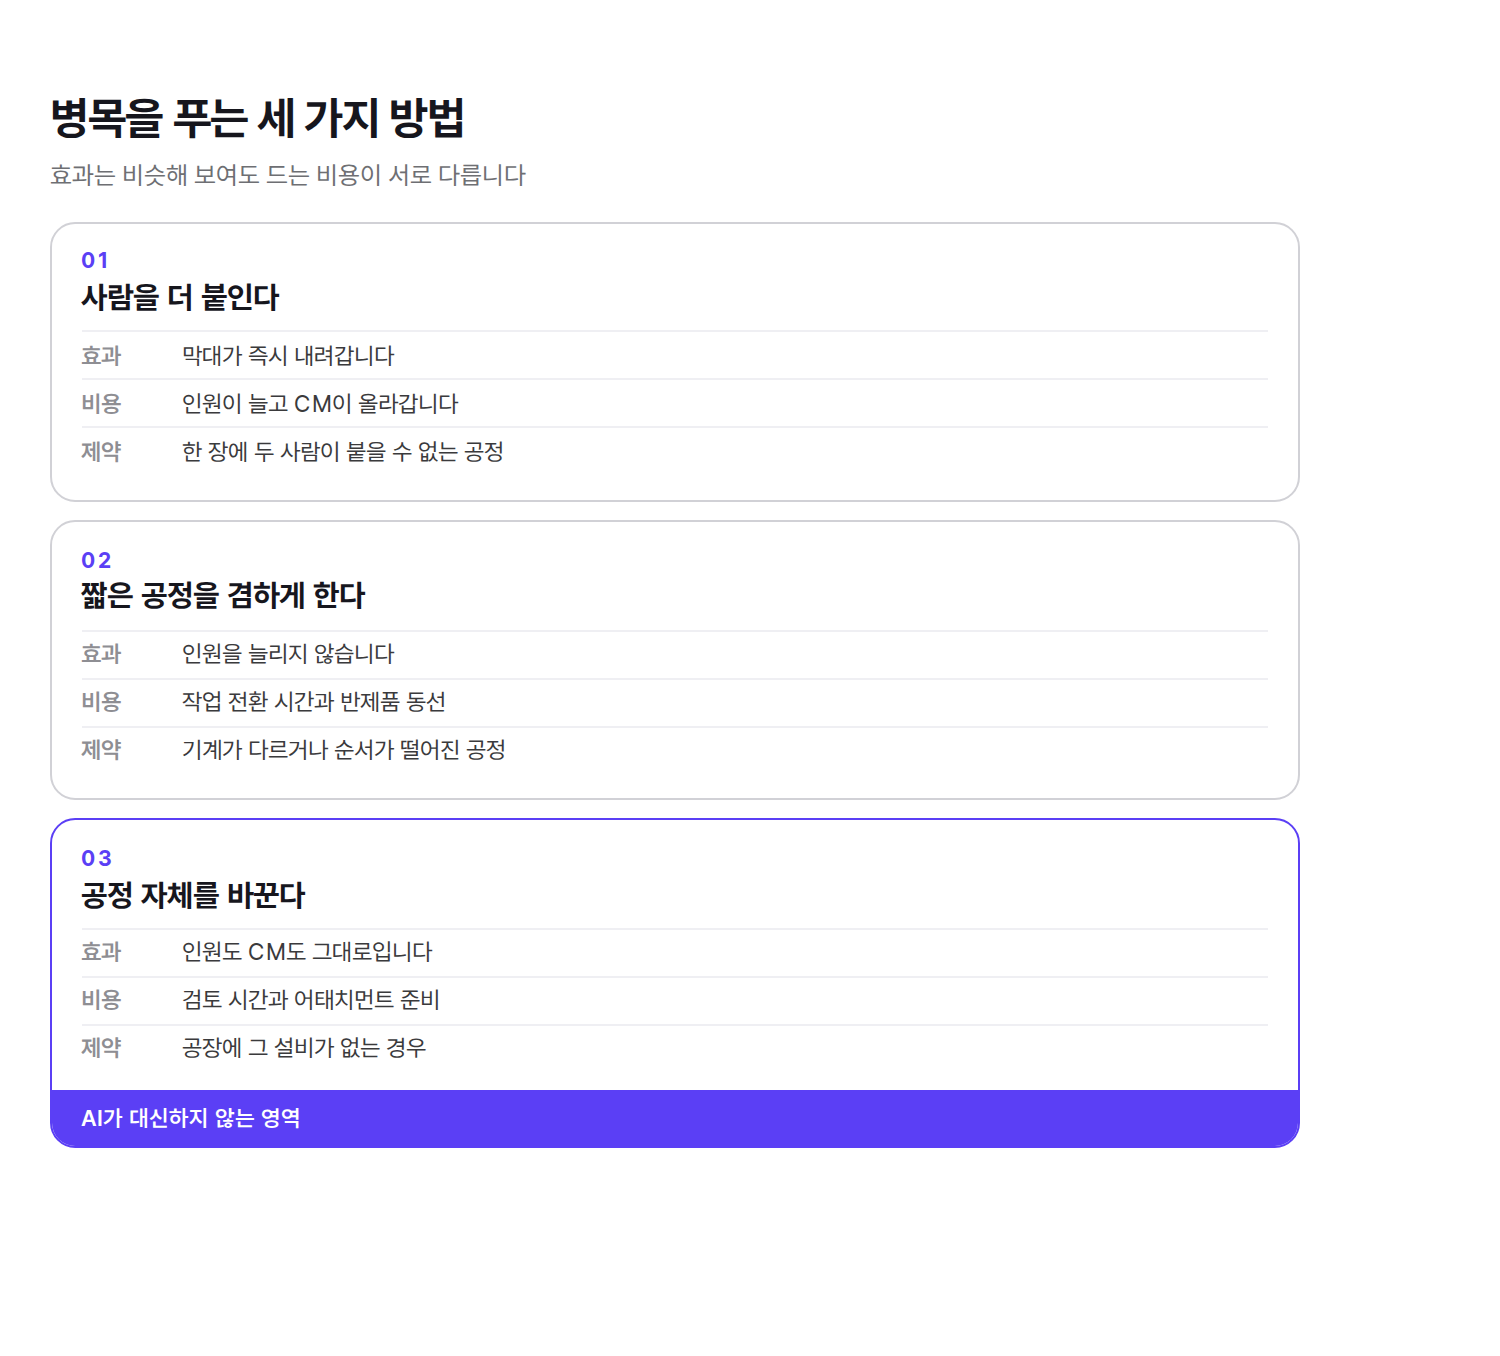
사람을 더 붙입니다. 가장 빠른 방법입니다. 막대가 그 자리에서 내려갑니다. 다만 모든 공정에 쓸 수 있지는 않습니다. 작업대가 하나뿐이거나, 한 장을 두 사람이 동시에 잡을 수 없는 공정이 있습니다. 상침처럼 한 번에 이어 가야 땀이 고르게 나오는 공정도 그렇습니다. 그리고 인원이 늘면 CM이 올라갑니다.
짧은 공정을 겸하게 합니다. 인원을 늘리지 않고 남는 시간을 모아 쓰는 방법입니다. 대신 표에 보이지 않는 비용이 붙습니다. 작업 전환 시간입니다. 두 공정의 기계가 다르면 자리를 옮겨야 하고, 부위가 멀면 반제품이 라인을 가로질러 다닙니다. 그래서 겸업으로 묶을 때는 Sequence 열과 Machine 열을 같이 봅니다. 같은 기계, 붙어 있는 순서끼리 묶는 것이 원칙입니다.
공정 자체를 바꿉니다. 앞의 둘이 사람을 옮기는 일이라면 이쪽은 일을 바꾸는 일입니다. 표의 Machine 열에는 SN, OD, OL4, DN, MAN 같은 기계가 들어가고 Tool 열에는 Patch Limit, Pattern, Scissor 같은 어태치먼트가 들어갑니다. 그 공정에 맞는 어태치먼트를 물리면 사람을 더 넣지 않고도 시간이 줄어듭니다. 인원도 CM도 그대로 두고 막대만 내려가는 유일한 방법입니다.
세 번째가 IE가 하는 일이고, AI가 대신하지 못하는 영역이기도 합니다. 저 공정에 어떤 어태치먼트가 물리는지, 이 공장에 그 기계가 있는지는 현장을 아는 사람만 압니다. AI는 여기가 병목이라는 것까지 짚어 주고, 그다음 한 수는 사람이 둡니다.
푸는 순서
세 방법을 아무렇게나 섞으면 라인이 흔들립니다. 제가 쓰는 순서는 이렇습니다.
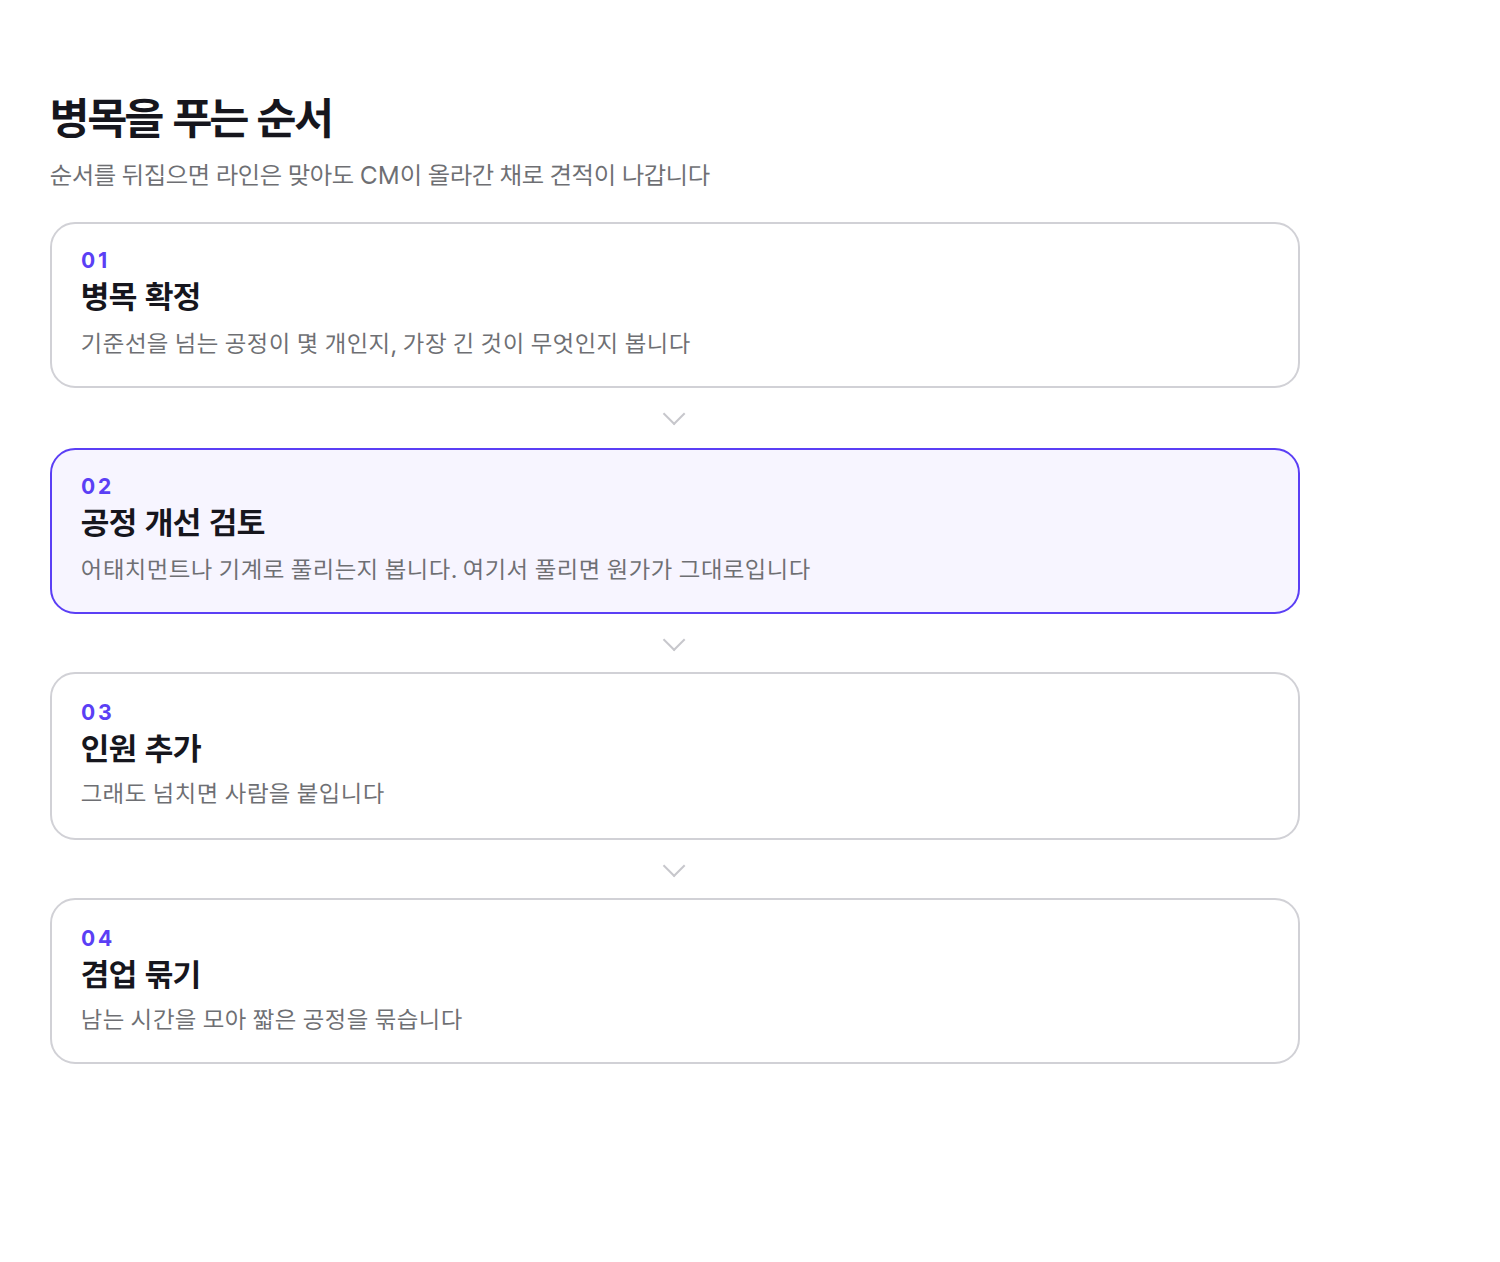
병목을 먼저 확정합니다. 기준선을 넘는 공정이 몇 개인지, 가장 긴 것이 무엇인지 봅니다. 그다음 공정 개선이 가능한지 검토합니다. 어태치먼트나 기계로 풀리면 인원도 CM도 그대로입니다. 그래도 넘치면 사람을 붙입니다. 마지막으로 남는 시간을 모아 겸업으로 묶습니다.
순서를 뒤집어 인원부터 붙이면 라인은 맞지만 CM이 올라간 채로 견적이 나갑니다. 공정 개선으로 풀 수 있었던 건이라는 사실은 생산이 시작된 뒤에야 드러납니다.
Line Balance 76%를 읽는 법
화면에는 Line Balance 76 %가 함께 뜹니다. 계산 근거도 적혀 있습니다. Σ process time ÷ (max × 42)입니다. 분모의 max가 가장 긴 공정이니, 모든 공정이 가장 긴 공정과 같은 길이일 때 100%가 되는 구조입니다.
그러니까 100%는 현실에 없습니다. 공정마다 길이가 다른 것이 정상입니다. 몇 퍼센트부터 괜찮다고 볼지는 공장과 아이템에 따라 다릅니다.
다만 한 가지는 분명합니다. 이 숫자는 절대값보다 변화가 중요합니다. 같은 스타일에서 어제보다 오늘이 올라갔다면 그 사이에 누가 무엇을 바꿨는지가 기록으로 남아야 합니다. 기록이 없으면 다음 스타일에서 같은 개선을 처음부터 다시 발견해야 합니다.
라인은 사람 수로 돌아가지 않습니다
0.5라는 숫자를 처음 봤을 때 저도 이상했습니다. 시간이 지나고 나니 저 표기가 봉제 라인을 가장 정직하게 설명한다는 생각이 듭니다. 라인은 사람 수로 돌아가지 않습니다. 사람의 시간이 어디에 얼마나 쓰이는지로 돌아갑니다.
| 방법 | 효과 | 드는 비용 | 쓸 수 없는 경우 |
|---|---|---|---|
| 사람을 더 붙인다 | 막대가 즉시 내려감 | 인원이 늘고 CM이 올라감 | 한 장에 두 사람이 붙을 수 없는 공정 |
| 짧은 공정을 겸하게 한다 | 인원을 늘리지 않음 | 작업 전환 시간, 반제품 동선 | 기계가 다르거나 순서가 떨어진 공정 |
| 공정 자체를 바꾼다 | 인원과 CM이 그대로 | 검토 시간, 어태치먼트 준비 | 공장에 그 설비가 없는 경우 |
이전 편: 공정분석표를 읽는 법: 공정 수, SMV, Takt, Man Power
다음 편: 첫 주는 왜 적자인가: 러닝커브와 손익분기 시점을 견적에 넣는 법
다음 편에서는 왜 첫 주에는 아무리 잘해도 목표 장수가 안 나오는지, 그 사실을 견적에 어떻게 반영하는지 다루겠습니다.
